Javanese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

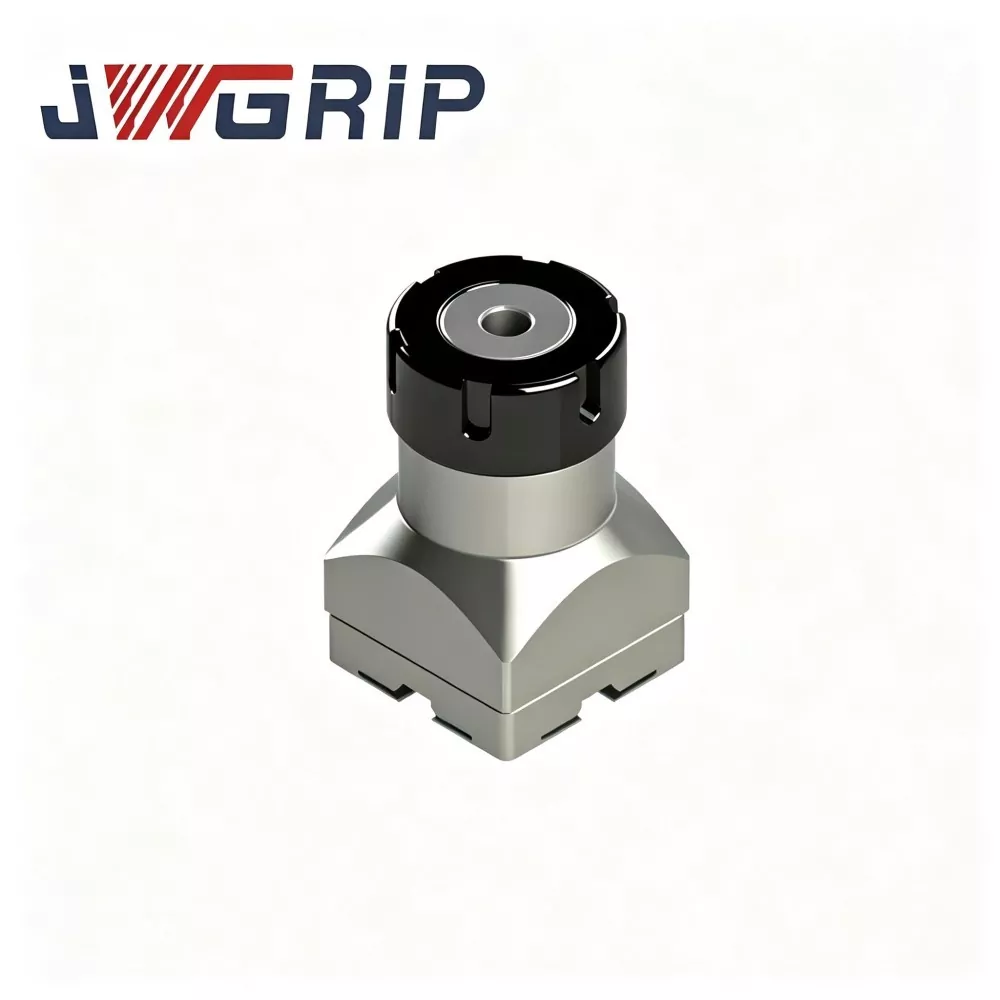
R-Tipe ER32 Collet kanggo EDM Electrode Holder
JWGRIP minangka produsen profesional lan pemasok R-Type ER32 Collet kanggo EDM Electrode Holder ing China, nyedhiyakake pasokan Pabrik Langsung lan layanan modifikasi OEM sing diwasa kanggo perusahaan nggawe cetakan EDM sinker global. Iki minangka aksesori penjepit elastis khusus EDM kanthi kinerja dhuwur sing dioptimalake khusus kanggo kondisi kerja mesin erosi spark. Nggabungake struktur imbangan gaya R-jinis sing dioptimalake lan kinerja clamping elastis kanthi tliti dhuwur menyang unit siji, ngrampungake cacat umum saka collet umum umum kayata stres sing ora rata lan atenuasi presisi sing gampang.
R-Type ER32 Collet canggih iki digawe saka bahan baja musim semi premium, diproses liwat macem-macem presisi, honing bolongan internal lan perawatan panas sing ngilangi stres siklus lengkap. Fitur penylametan pasukan clamping stabil, akurasi roundness banget lan resistance lemes elastis dipercaya ing long-term terus-terusan kejut pulsa discharge EDM. Profil struktural tipe R sing dioptimalake nyadari transmisi pasukan seragam ing permukaan bolongan njero, kanthi efektif nyuda kesalahan elektroda nalika clamping. Iki ditrapake sacara universal kanggo elektroda tembaga, grafit lan tembaga-tungsten, kanthi sampurna adaptasi karo skenario mesin presisi rongga cetakan sing dawa.
Beda saka collet biasa sing gampang distorsi bunder lan atenuasi gaya clamping sawise siklus mbukak lan nutup bola-bali, R-Type ER32 Collet kanggo EDM Electrode Holder ngindari elektroda mikro-slippage, ora seimbang celah cemlorot lan panyimpangan dimensi rongga cetakan. Ndhukung pasokan titik standar lan modifikasi khusus saka toleransi bolongan njero, paramèter alur lan finishing permukaan, nyedhiyakake solusi clamping sing stabil, presisi dhuwur lan tahan lama kanggo bengkel pangolahan cetakan EDM modern.
Titik Nyeri Produksi
Ing produksi cetakan sinker-EDM saben dina, collet ER off-the-shelf biasa nggawe sawetara ngelu manufaktur umum:
Alur kerja bahan mentah lan pemotongan-panas sing disederhanakake nyebabake distorsi bunder lan atenuasi pasukan clamping sawise siklus mbukak-tutup sing elastis.
Ing impact pulsa-discharge terus, elektroda gawé micro-slip lan run-out drift. Celah spark dadi ora rata, nggawa tekstur rongga sing ora konsisten, panyimpangan dimensi lan risiko kethokan kanggo elektroda cetakan sing dhuwur-dhuwur.
JWGRIP ngoptimalake R-Type ER32 Collet nargetake titik nyeri sing kasebut ing ndhuwur:
1. Bahan mentah spring-baja dhuwur-dhuwur plus multi-babak stress-relieving heat-treatment ngilangake kaku ampas internal kui nalika ngowahi lan honing, nyegah deformasi permanen ing long-term elastis karya siklik.
2. Desain kontur tipe R sing dioptimalake nyebarake gaya clamping kanthi merata ing kabeh permukaan bolongan njero. Iku performs stably kanggo alus-tembaga, brittle-grafit lan Kapadhetan dhuwur tembaga-tungsten elektrods.
3. Cocog karo badan pemegang elektroda ER32 mainstream sing ana, ngindhari investasi nganyari maneh peralatan sing berlebihan.
4. Spesifikasi standar ana ing saham; Modifikasi OEM kanggo toleransi jero, struktur alur lan perawatan permukaan kasedhiya kanggo elektroda diameter khusus lan kahanan kerja sing atos.
5. Efektif ngedhunake elektroda-slipage lan risiko entek, stabil status spark-gap sajrone tugas mesin rongga dawa.
Fitur Struktural
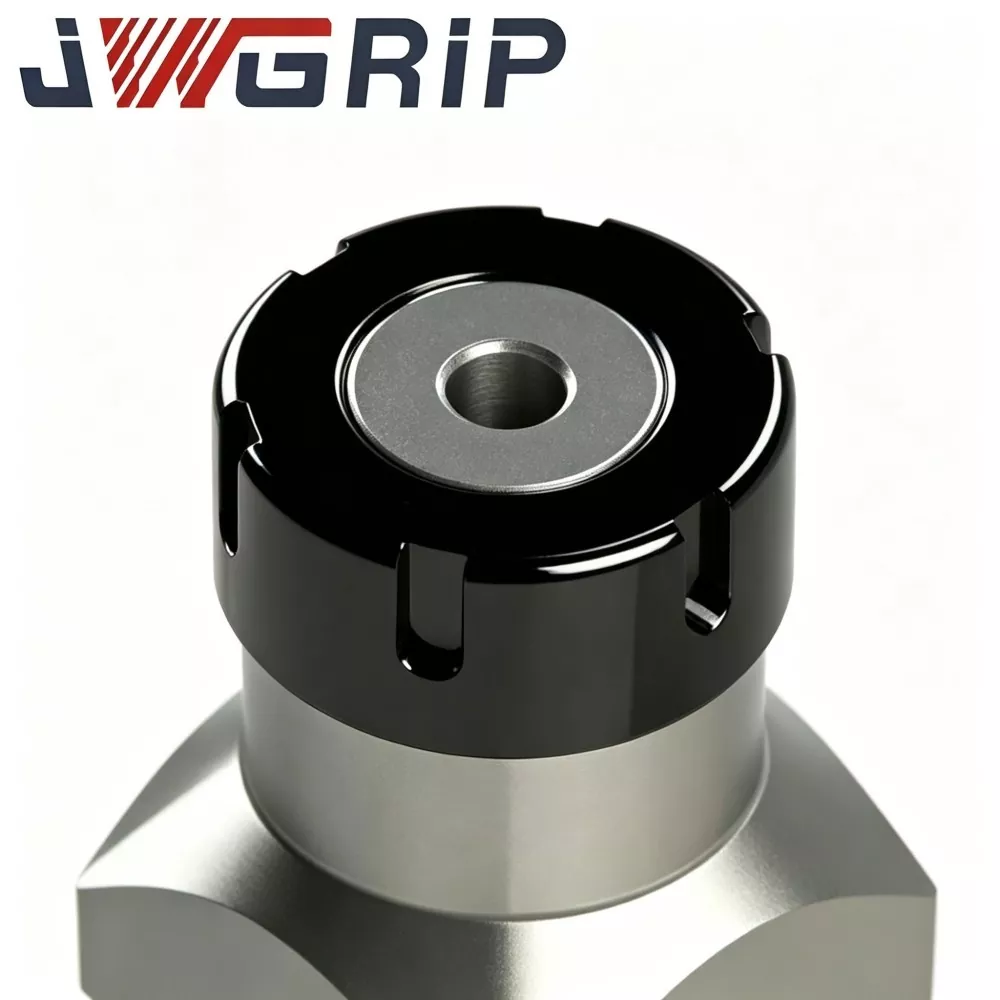
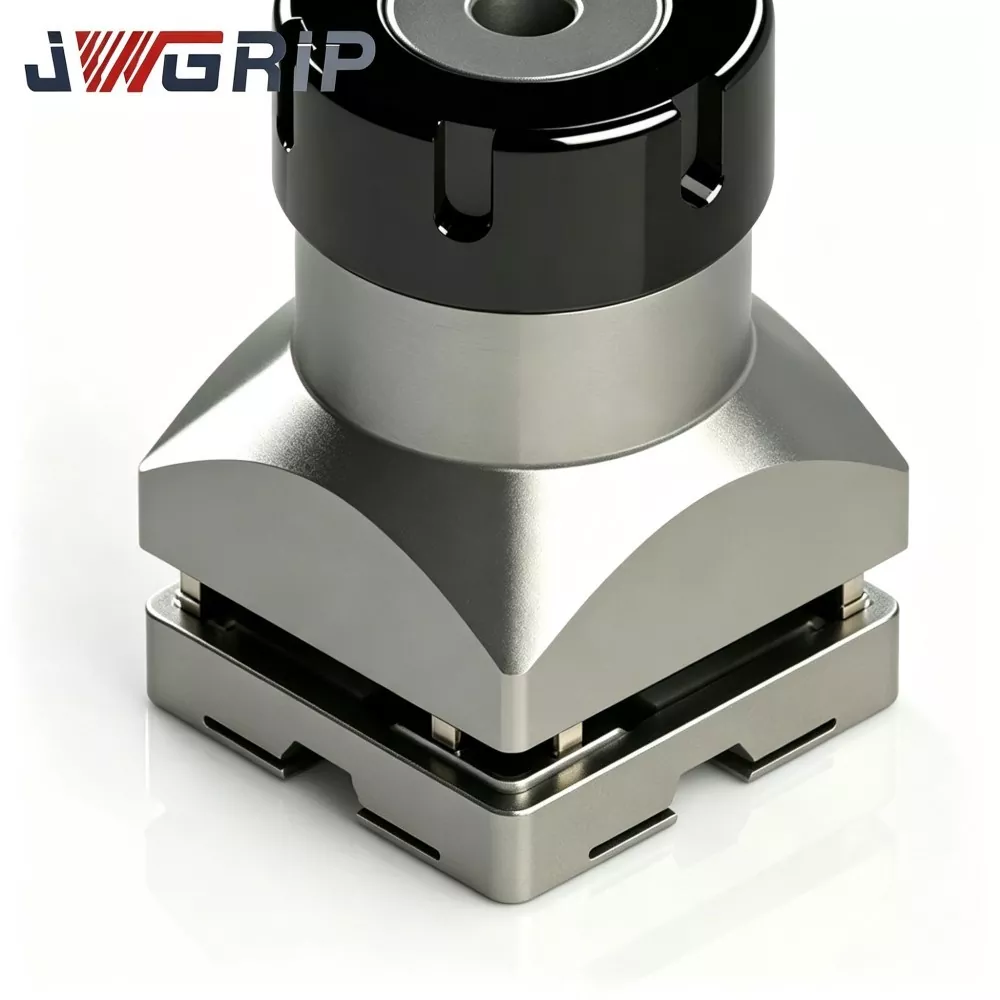
JWGRIP R-Type ER32 Collet kanggo EDM Electrode Holder minangka komponèn penjepit elastis kanthi tliti dhuwur sing dirancang khusus kanggo rakitan pemegang elektroda sinker-EDM:
1. Dipasang nang nut wadhah ER32 lan awak utama wadhah. Nalika nut nduwèni tightened, ngirim pasukan squeezing circumferential seragam kanggo ngunci elektroda babak-shank ing posisi prasetel.
2. Collet ER32 universal sing asli dirancang kanggo spindle panggilingan CNC; padha ora optimized kanggo kahanan EDM-tartamtu: geter pulsa terus-terusan, splashing dielektrik-cairan lan pertukaran elektroda sing kerep.
3. Tata letak irisan-alur R-jinis sing luwih apik nyebarake stres elastis ing awak collet, nyuda konsentrasi stres lokal lan ningkatake kinerja pemulihan elastis sawise siklus mbukak-tutup bola-bali, njaga entek ing operasi EDM sing terus-terusan.
Orane katrangan aplikasi: Iku consumable inti kanggo plastik-injeksi-jamur, die-casting-jamur, tliti-stamping-die, medical-part-jamur lan optik-komponen-jamur lokakarya. Iku clamps babak-shank tembaga, grafit lan tembaga-tungsten EDM elektroda. Instalasi drop-in langsung tanpa owah-owahan mekanik ekstra. modifikasi basis drawing OEM didhukung kanggo dimensi elektroda-shank non-standar.
Kinerja Teknis Utama
1. Optimized R-Type Slit-groove Distribution Structure Dibandhingake karo collet ER32 biasa, rearranged R-type slit-groove tata letak imbangan elastis-stress distribution. Sajrone clamping elektroda-shank, saben bagean njedulake pasukan squeezing podho, ngindari ewah-ewahan bentuk elektroda-shank lokal lan suppresses total Déwan run-metu saka unit clamping elektroda.
2. Baja Pegas sing dipilih kanthi ati-ati Bahan Baku Ngadopsi baja pegas khusus tinimbang baja karbon biasa. Sawise quenching pas, tempering lan siklus termal kaku-relieving multi-tataran, iku tetep elastisitas stabil sawise atusan siklus clamp-release lan nolak deformasi plastik permanen.
3. Kerajinan Honing Honing kanthi presisi dhuwur Lubang clamping batin ngliwati honing sing apik. Bunder bolongan jero lan kelancaran permukaan sing apik banget nyuda tandha abrasi ing shanks elektroda sajrone pertukaran bola-bali, lan nyegah akumulasi partikel mikro sing bakal nambah panyimpangan posisi.
4. Good Dielectric-fluid Corrosion Resistance Perawatan anti-korosi permukaan khusus memperlambat erosi kimia saka kontak jangka panjang karo cairan dielektrik EDM. Ngurangi risiko karat ing lingkungan tangki EDM sing lembab lan ndawakake umur layanan.
5. Kompatibilitas Wide karo Pemegang EDM ER32 Standar Nderek standar dimensi njaba ER32 dhasar, cocog karo badan pemegang elektroda EDM wangun ER32 komersial lan kacang clamping. Pangguna pungkasan ora perlu ngganti hardware nduwèni sing ana.
6. Fleksibel Pabrik-langsung & OEM Custom-ization Spesifikasi standar clamping-diameteripun nutupi ukuran elektroda-shank mainstream. OEM bisa nyetel toleransi jero-bocoran, ambane irisan-alur, ukuran njaba fine-tuning lan lumahing-perawatan miturut gambar customer utawa conto fisik.
7. Konsistensi Batch-to-batch sing dipercaya Saben lot produksi nindakake pemeriksaan sampling multi-item. Ukuran tombol, clamping run-out lan data kekerasan dicathet ing file inspeksi batch, njamin kinerja sing stabil kanggo perusahaan nggawe cetakan volume tuku.
Alur Kerja Produksi Lengkap
Saben kumpulan JWGRIP R-Type ER32 Collet ngetutake alur kerja manufaktur full-step sing dikontrol kanthi ketat:
① Pemeriksaan mlebu bahan mentah
② CNC presisi ngowahi kanggo kontur njaba
③ slit-groove penggilingan
④ pre-mesin bolongan jero kanthi tliti dhuwur
⑤ multi-stage heat-treatment (quenching, tempering, stress-relief)
⑥ inner-bolongan nggoleki honing
⑦ deburring & finishing pinggiran
⑧ perawatan anti-karat lumahing
⑨ pengujian kinerja multi-dimensi
⑩ batch sorting & gudang barang rampung.
Spesifikasi kontrol kualitas
Produksi ditindakake miturut standar sistem manajemen-kualitas ISO 9001.
Item tes inti: pangukuran dimensi, verifikasi kekerasan, deteksi run-out clamping, tes simulasi elastis-fatigue.
Kabeh alat pangukuran entuk kalibrasi metrologi periodik kanggo ngamanake keaslian asil tes lan bisa diulang.
Laporan inspeksi kumpulan diarsipake kanggo saben lot; sertifikat materi lan cathetan test pihak katelu sebagean bisa diwenehake marang panyuwunan klien.
Saran operasional & panyimpenan:
Simpen collet ing kompartemen kothak piranti anti-tabrakan sing kapisah. Supaya adoh saka dampness, Kripik logam lan hard scratching sadurunge instalasi. Ngresiki jero bolongan sak tenane sadurunge saben soyo tambah. Kripik utawa residu cairan dielektrik ing jero bolongan bakal ngrusak presisi clamping kanthi serius.
Napa Pilih JWGRIP
1. Tim Rekayasa Latar Belakang R&D Perkakas khusus EDM nglumpukake pengalaman sing sugih ing pangembangan aksesoris clamping sinker-EDM. Kita ora mung nyalin desain collet jinis panggilingan; optimisasi produk asale saka umpan balik teknisi cetakan-garis ngarep sing akeh.
2. Skrining Kinerja Full-batch Sadurunge Kirim Akeh pesaing mung nindakake inspeksi sampling titik. Saben JWGRIP R-Type ER32 Collet rampung ngliwati deteksi clamping-run-out sadurunge dikirim kanggo nyaring unit sing ora cocog.
3. Stabil Pabrik-langsung Pasokan & Mature OEM Proses Barang standar-spec njaga pangiriman stabil. Kanggo pesenan sing diowahi ukuran utawa syarat permukaan khusus, tim teknik mriksa gambar OEM sajrone 12 dina kerja lan menehi umpan balik babagan kemungkinan. Wektu timbal standar: 10-15 dina kerja; OEM lead-time dikonfirmasi miturut kerumitan gambar.
4. Dhukungan Teknis Profesional sing berorientasi Aplikasi Nalika pelanggan nemoni clamping sing ora normal, kehabisan lan masalah perakitan ing situs liyane, tim dhukungan teknis nyedhiyakake pandhuan instalasi praktis lan ngatasi masalah adhedhasar pengalaman bengkel EDM sing nyata.
5. Mekanisme Traceability Batch Lengkap Saben lot produksi nggawa tandha batch independen. Yen ana masalah sing gegandhengan karo mesin sing ora dikarepke, parameter produksi asli lan rekaman inspeksi bisa cepet dijupuk kanggo analisis teknis sabab-root.
FAQ
Q1: Bisa JWGRIP R-Type ER32 Collet éling nul run-out sawise instalasi?
A1: Zero run-out ora bisa digayuh dening rakitan elastis-collet. Ing standar test-kondisi karo nduwèni cocog lan qualified test-bar, nglumpuk run-out dikontrol ≤0.003 mm. Total run-out sing dipasang ing mesin nyata uga kena pengaruh bunder elektroda-shank, kondisi permukaan, torsi pengencang kacang lan nyandhang awak. Tansah komponen kawin ing kondisi apik kanggo clamping-akurasi paling.
Q2: Apa collet iki cocok kanggo elektroda grafit diameter gedhe bobot?
A2: R-Type ER32 Collet kanggo EDM Electrode Holder ndhukung clamping grafit-elektroda. Kanggo elektroda grafit abot ukuran gedhe, evaluasi beban spindle lan tightening-torque. Bobot gedhe banget utawa over-tightening nyepetake collet elastis-kelelahan lan nyepetake umur layanan. Cocokake bobot elektroda kanthi kapasitas clamping collet ing produksi nyata.
Q3: Sampeyan bisa nggawe OEM nalika clamping utama-diameteripun utawa irisan-groove paramèter beda-beda saka standar ER32?
A3: Nggih. Mangga nyedhiyani gambar technical lengkap utawa conto fisik, tandha ukuran clamping-bore, toleransi, spek irisan-alur, target atose lan lumahing-perawatan syarat. Departemen Teknik bakal ngevaluasi manufaktur lan ngetokake kutipan resmi.
Q4: Item apa sing dijamin ing garansi?
A4: Iki tliti dhuwur ngagem perkakas consumable. Garansi ditrapake kanggo cacat sing asale saka manufaktur kayata out-of-spec run-out nalika dikirim. Kerusakan sing disebabake ngeruk, clamping kakehan, torsi sing ora bener, chip-jamming lan long-term fatigue-wear saka panggunaan produksi ora kalebu saka garansi.
Pandhuan Collet-pilihan & Tips Operasi Workshop Saben
1. Pilih nominal clamping-diameter minangka cedhak bisa kanggo nyata elektroda-shank dimensi. Aja nggunakake siji collet kanggo sawetara ukuran sing amba banget; longkangan ukuran gedhe nggawe meksa clamping ora rata lan nilai run-metu luwih.
2. Sadurunge produksi jamur formal, collet resik ing jero-bore, holder-nut growong lan lumahing elektroda-shank kanggo mbusak Kripik logam lan ampas dielektrik-cairan.
3. Sawise ngrakit, nindakake inspeksi run-out dening dial-indikator sadurunge proses spark-erosion. Pre-mriksa iki banget ngedhunaké risiko kethokan rongga jamur sing disebabake penyimpangan komponen clamping.
4. Kanggo toko cetakan multi-mesin, nyiyapake pirang-pirang collet sing cocog karo ukuran batang elektroda sing asring digunakake. Buang collet sing wis rusak banget. Ganti sanalika yen kelemahane elastis, deformasi permanen utawa retak permukaan diamati sajrone pemeriksaan rutin, sanajan umur layanan teoritis ora tekan.
5. Ngleksanakake panyimpenan klasifikasi lan mriksa kondisi biasa kanggo stok collet kanggo njaga konsistensi mesin EDM sing stabil kanggo proyek produksi serial sing wis suwe.
Kategori sing gegandhengan
Kirim Pitakonan
Info kontak
-
alamat
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Telp
-
Email
Sugeng rawuh kanggo ngirim pitakon menyang JWGRIP. Tim teknis lan dodolan profesional bakal menehi pilihan peralatan gratis, desain solusi sing disesuaikan lan kutipan akurat.
Rekomendasi News