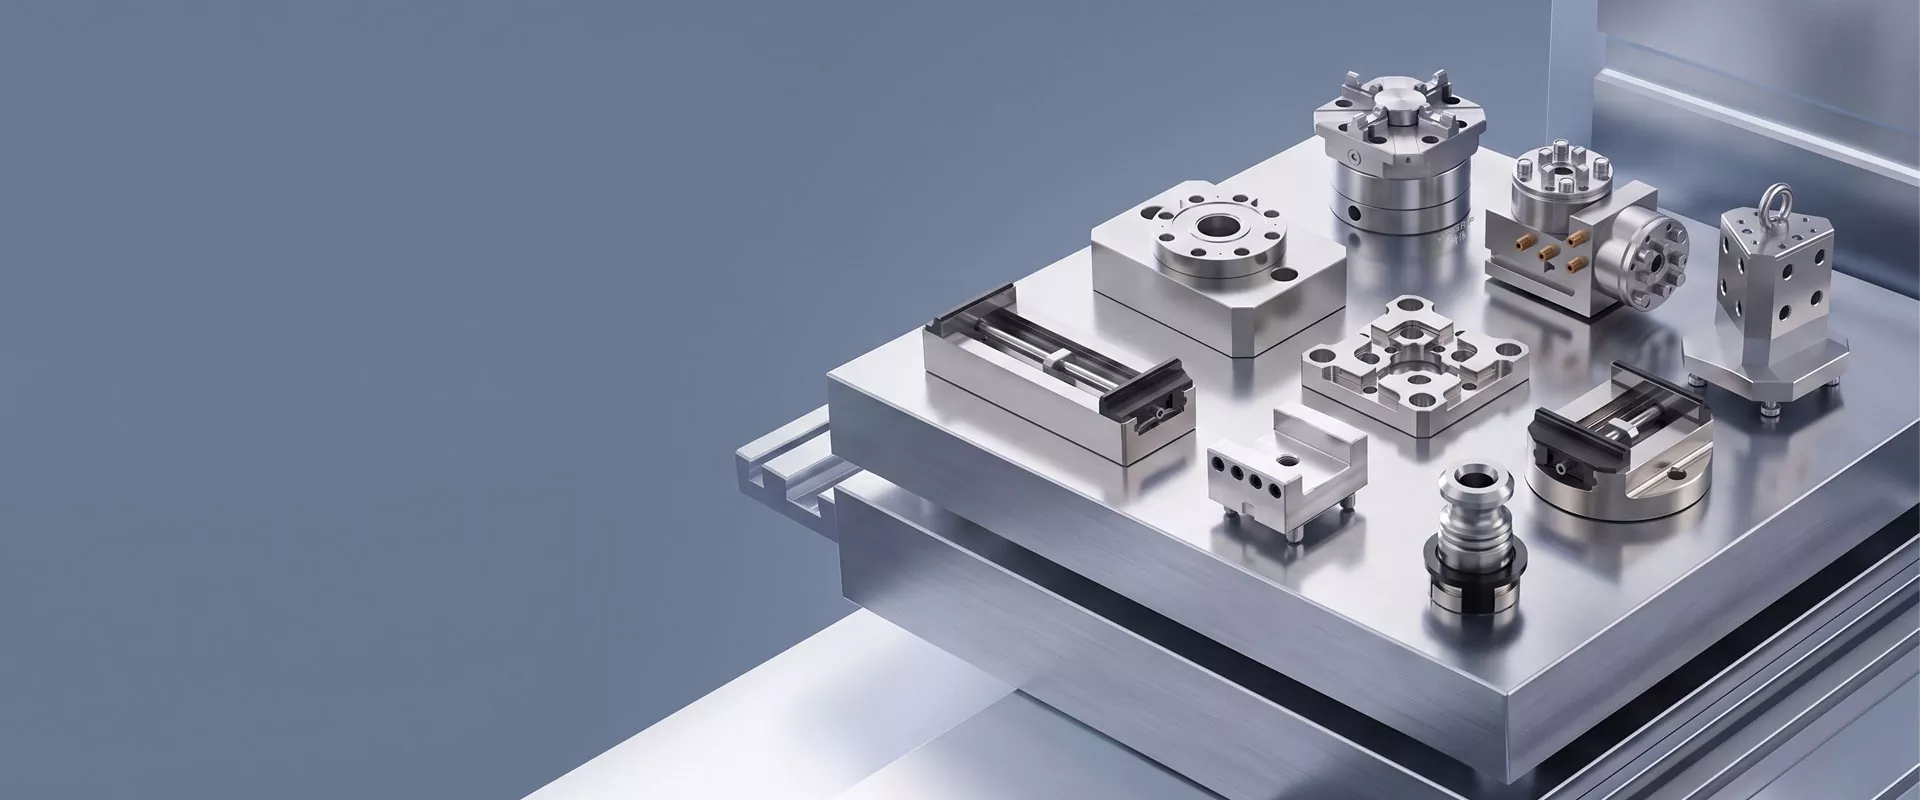
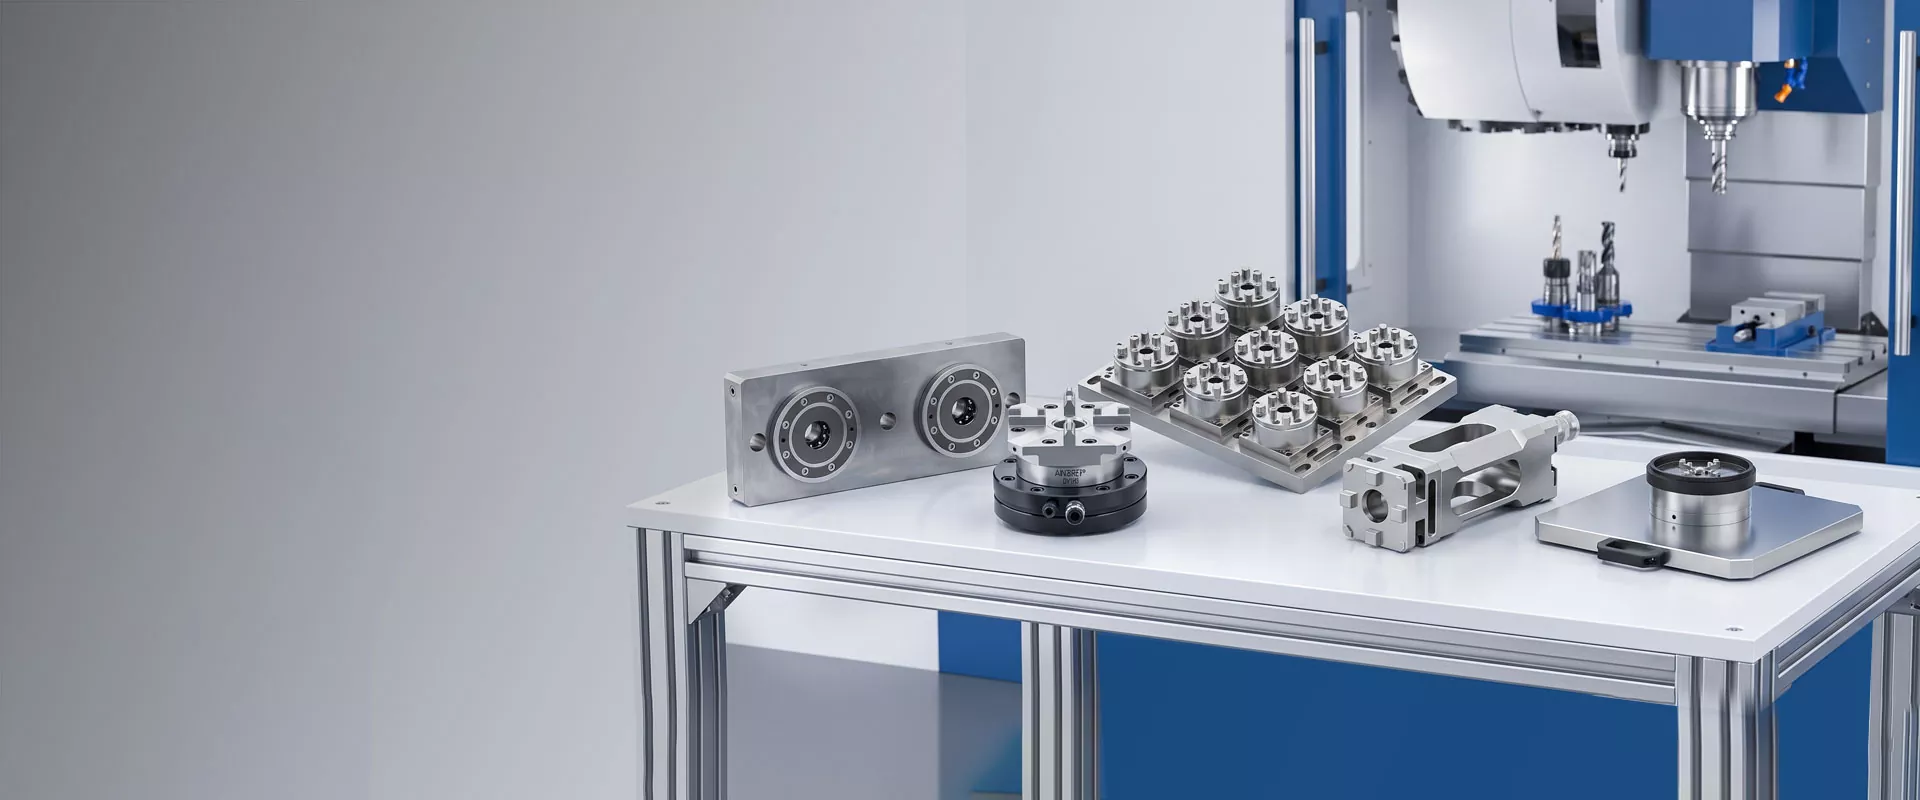
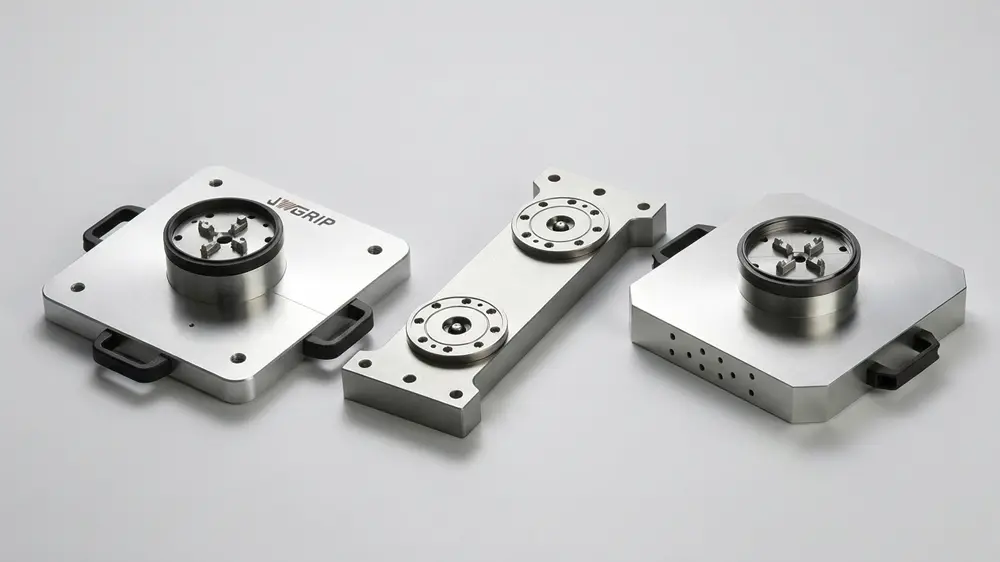
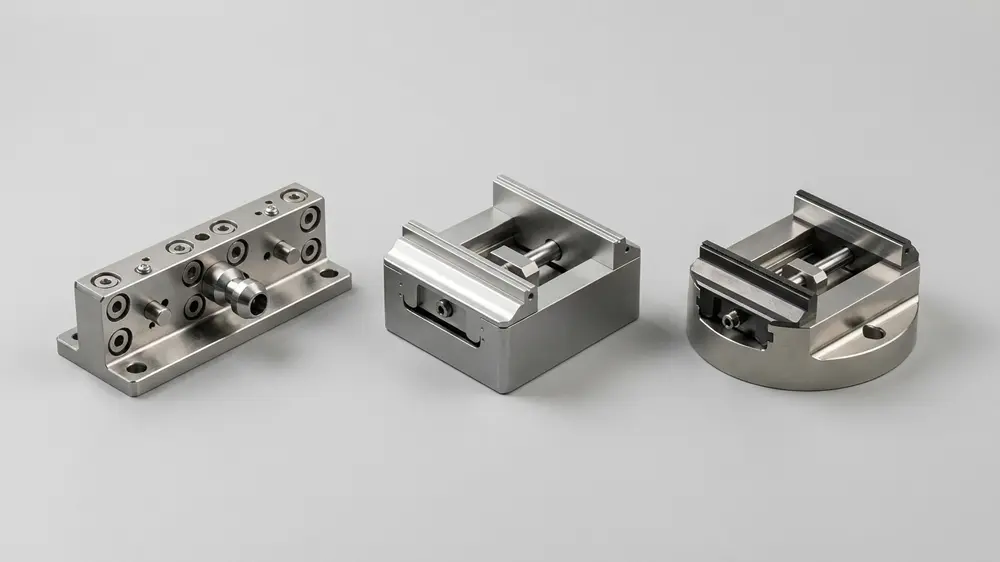
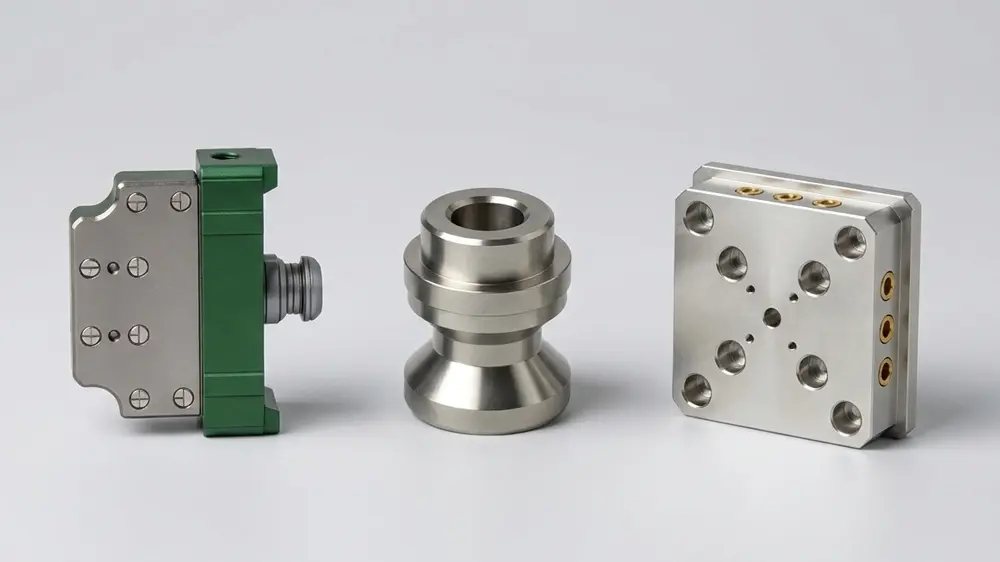
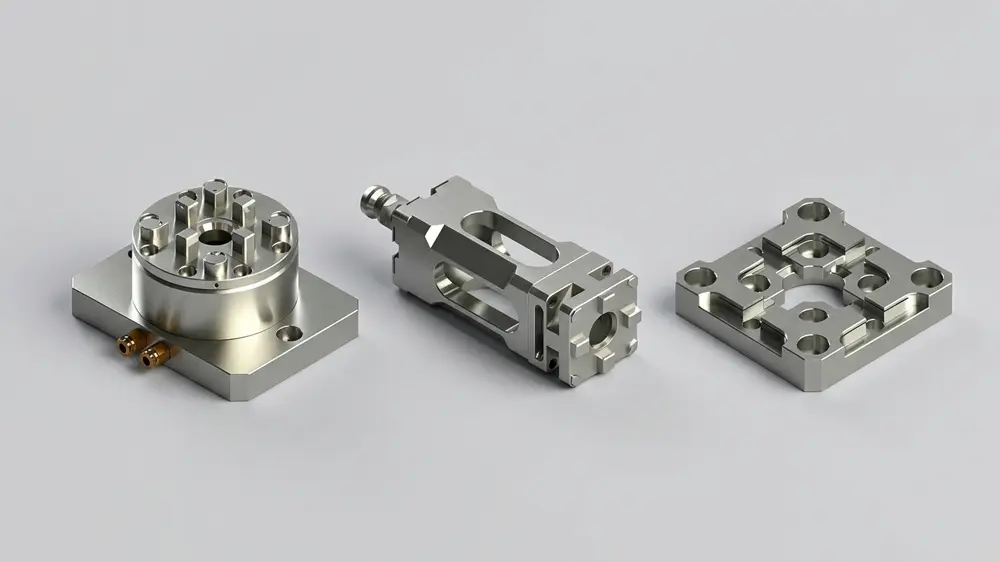
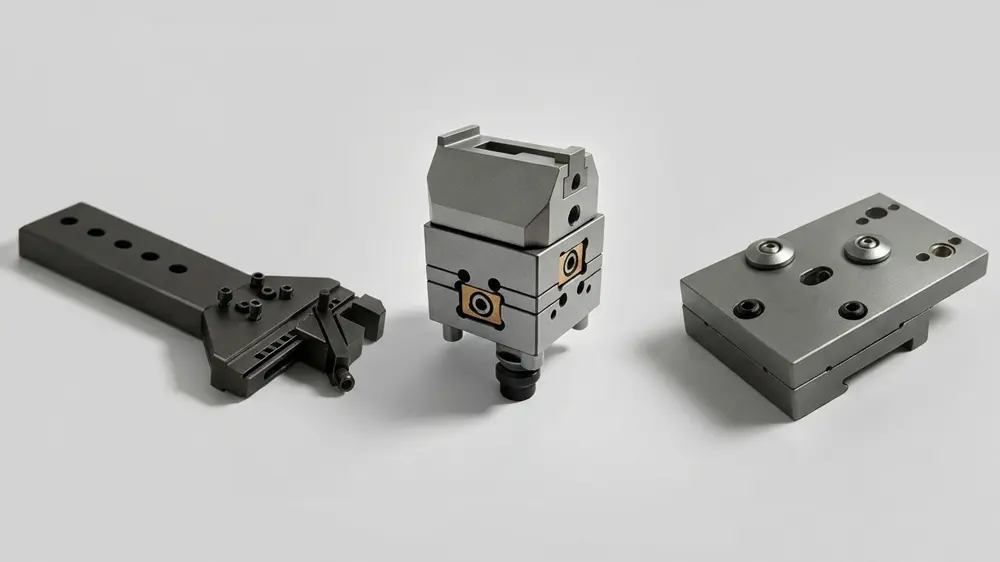
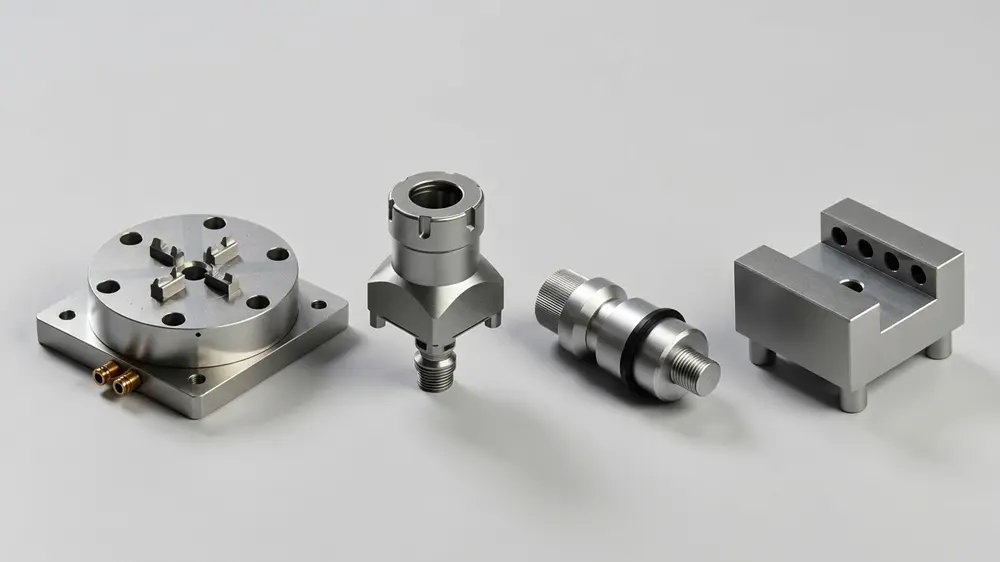
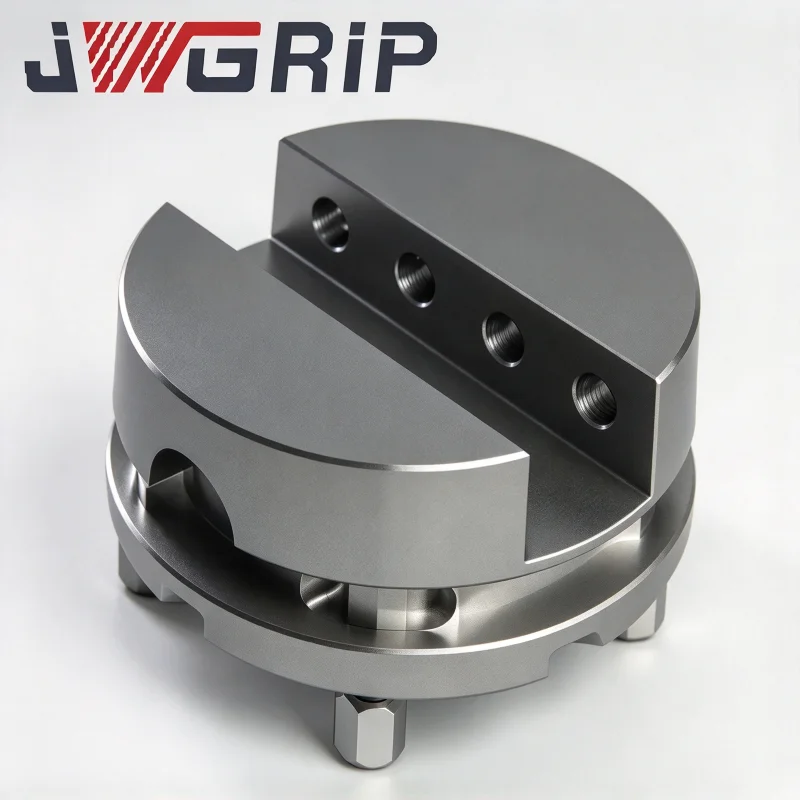
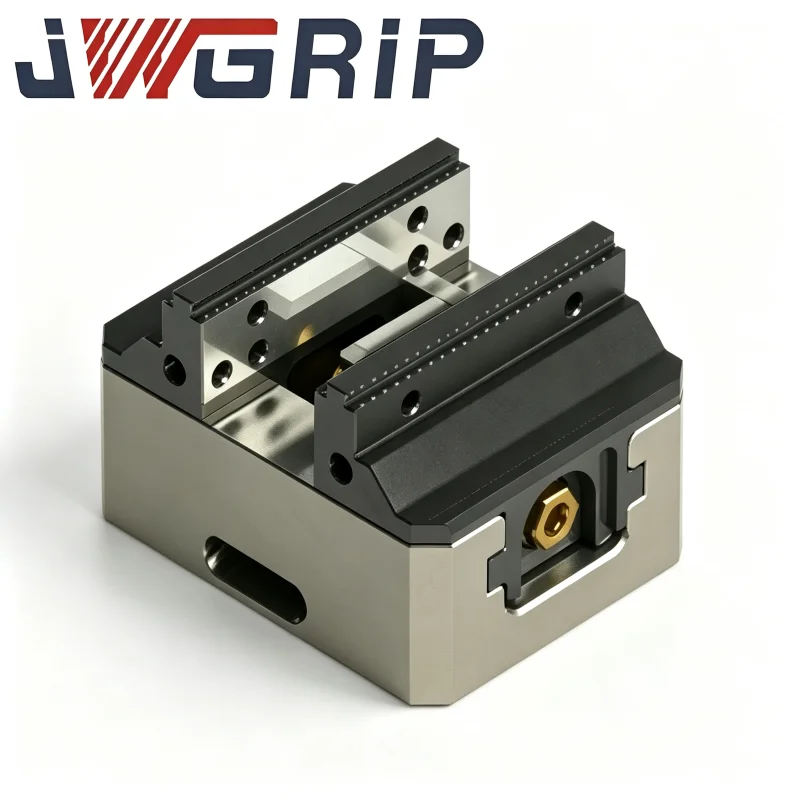
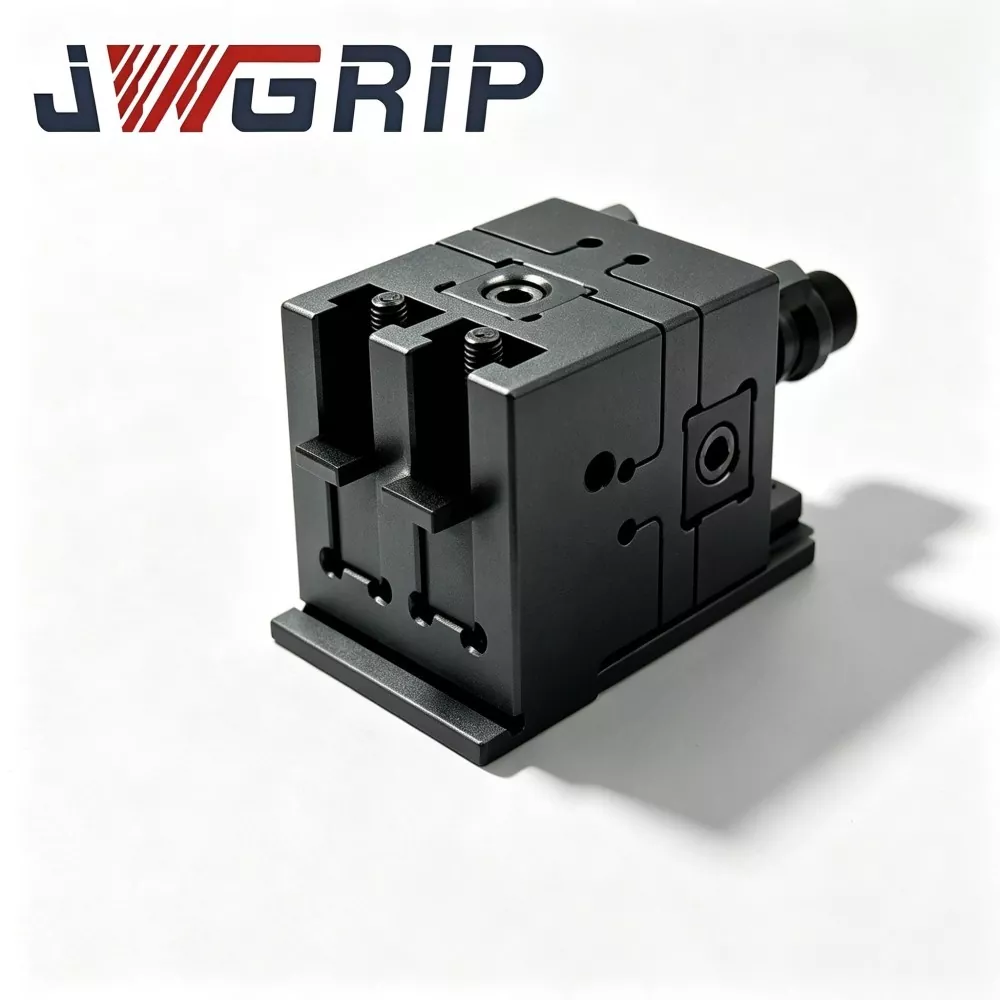
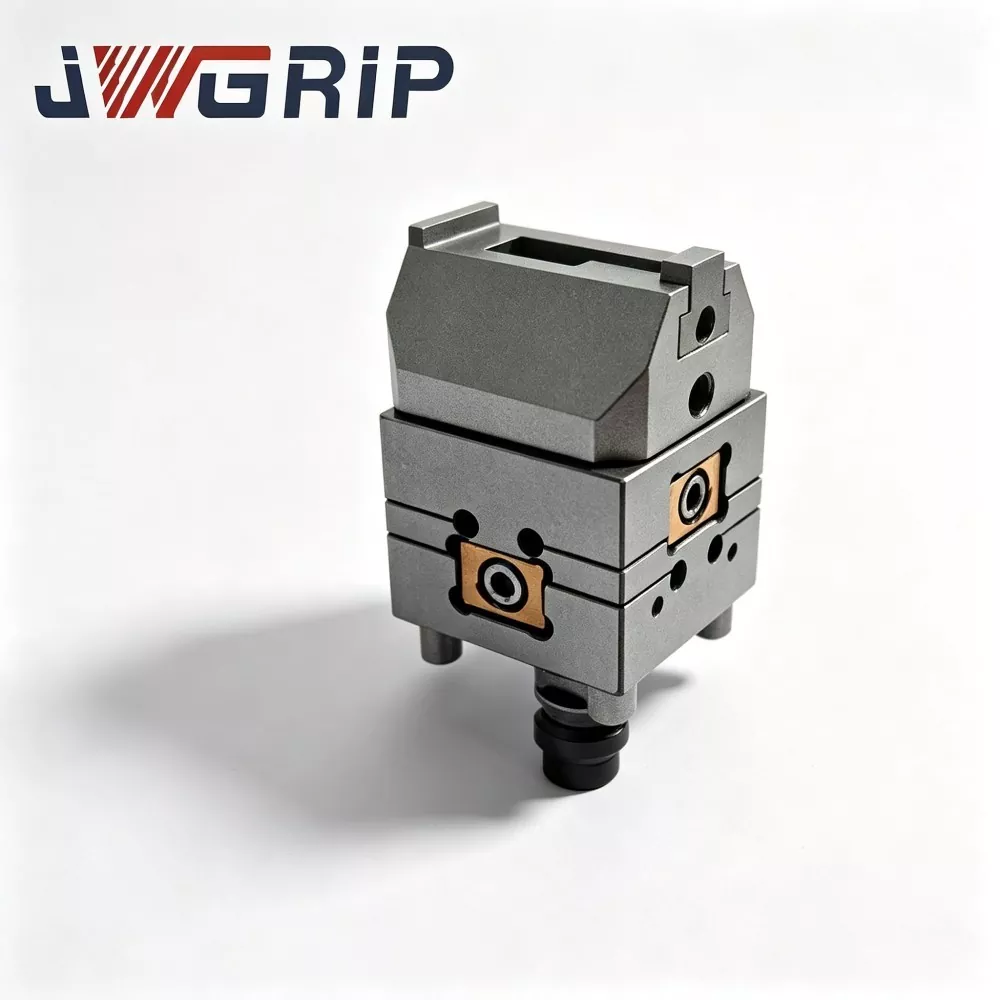
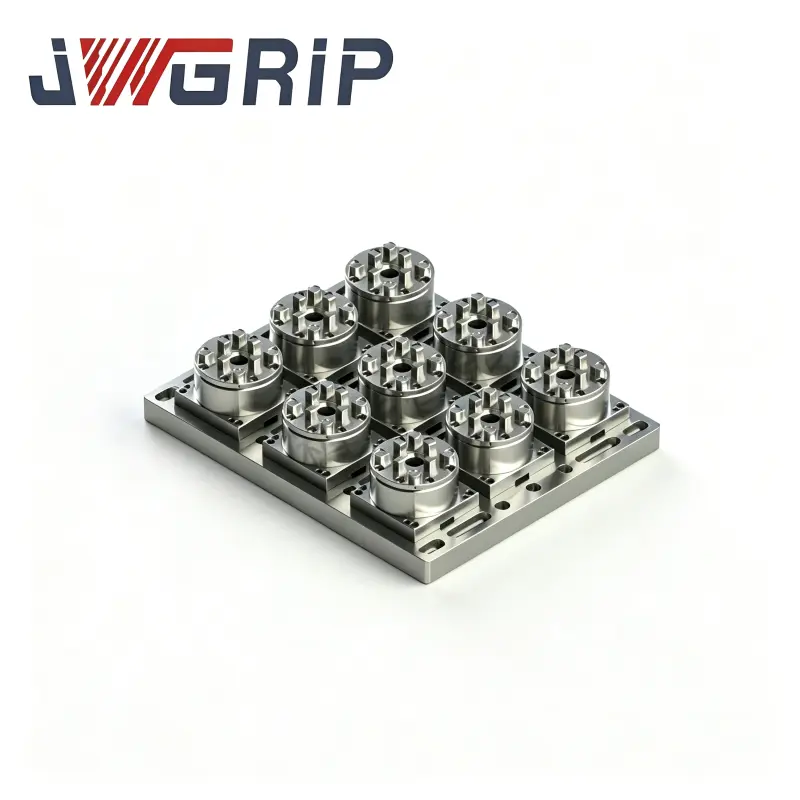
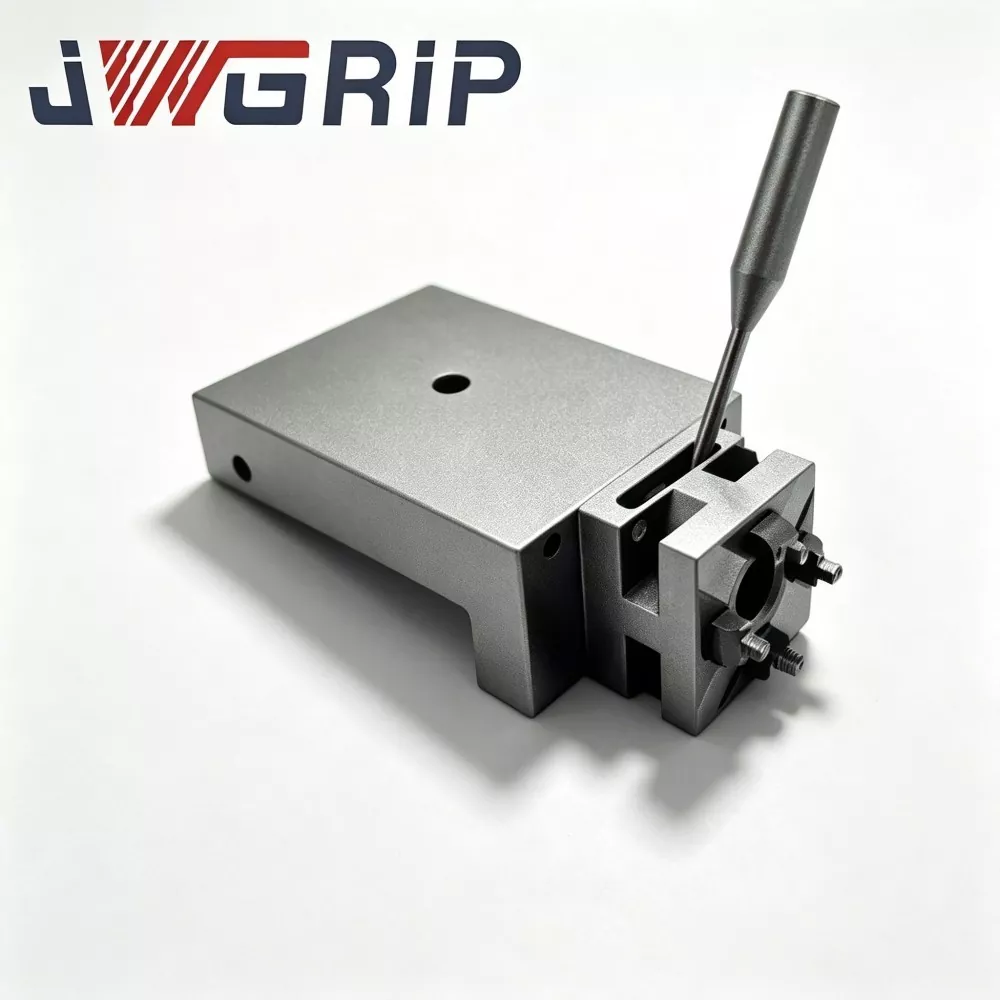
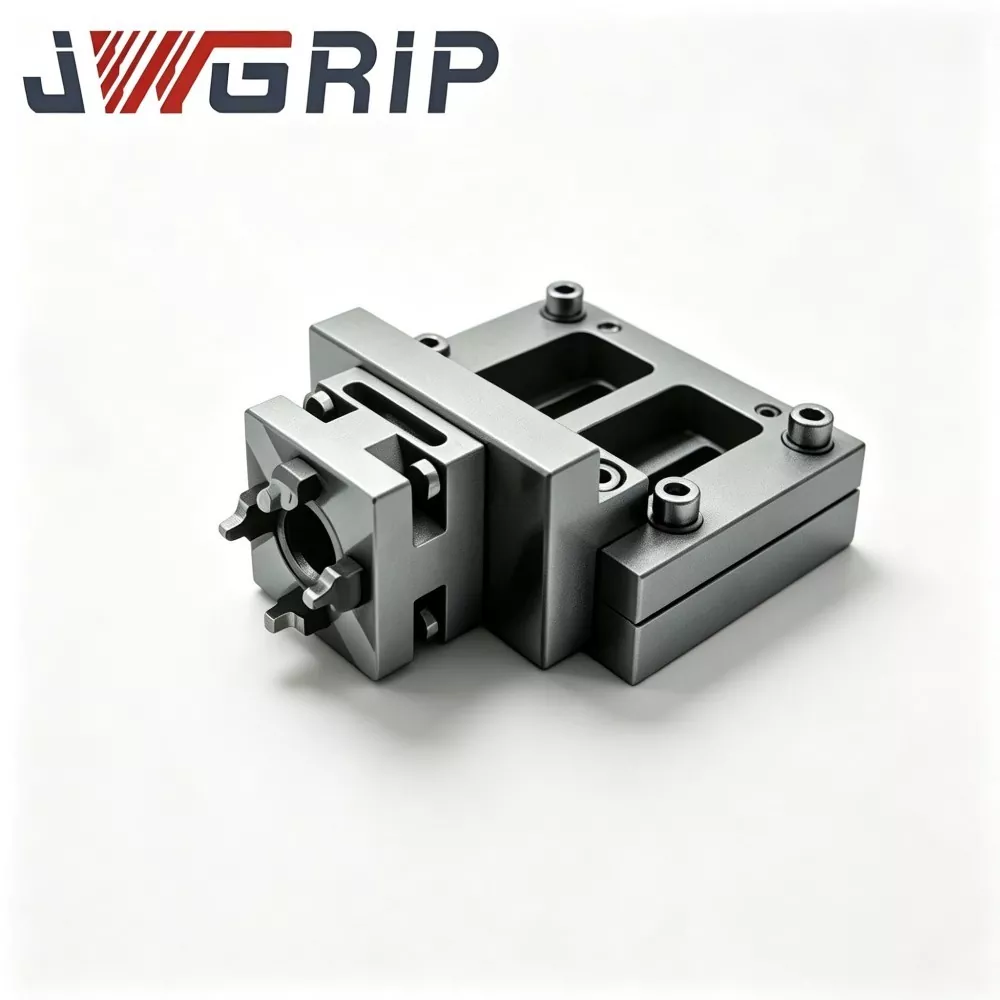
Minangka pangembang lan fabrikasi Wire EDM Workholding Fixtures sing berpengalaman,JWGRIPngirim pangembangan technical sawijining kanggo adaptif kabel-Cut clamping jig, luwes posisi krenjang lan anti-distorsi kumpulan support darmabakti kanggo submerged tliti proses mati-nglereni. Jajaran hardware JWGRIP uga kalebuSistem Workholding EDM Tipe Rlan CNC Self-Centering Vises, ngrampungake macem-macem tantangan sing cocog karo peralatan kanggo manufaktur presisi salib-proses.
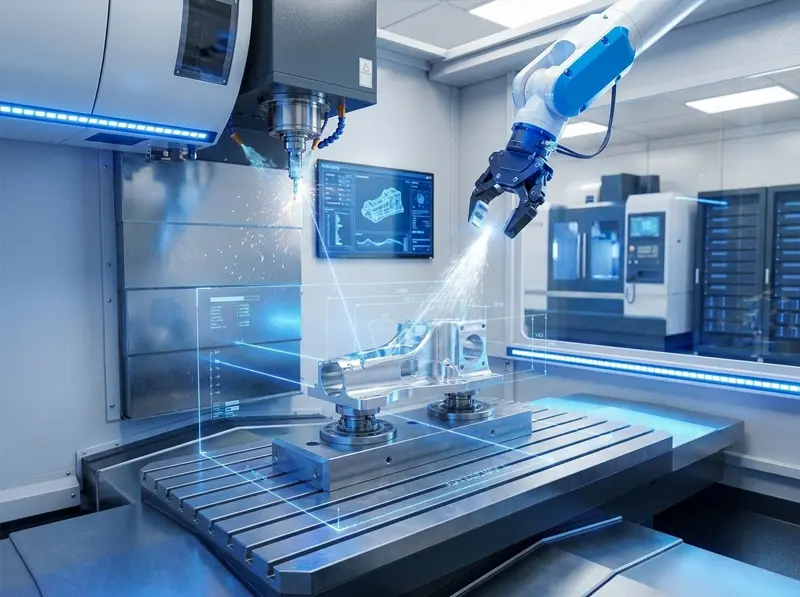
Akeh bengkel presisi ngremehake sepira kegagalan bagean rampung sing asale saka hardware peralatan sing ora cocog kanggo operasi pemotongan kabel sing tenggelam. Ora kaya panggilingan CNC konvensional, kabel EDM terus-terusan ing siram banyu dielektrik deionisasi. Pilihan materi perlengkapan sing ora apik bakal nyebabake karat, akumulasi skala lan pembusukan tenaga clamping sajrone siklus pemotongan sing dawa. Tembok lancip, pecah utawa ora duwe garis garis sing ora teratur, gampang ngalami deformasi mikro kanthi tekanan sing ora rata utawa pengaruh jet banyu sing kuwat.
Apa sampeyan wis tau mikir babagan pirang-pirang bagean sing mumpuni sing dibuwang mung amarga kahanan sing ora stabil tinimbang kesalahan parameter mesin? Operator nglampahi akeh jam kerja kanggo mbenerake bacaan referensi sawise dipasang maneh workpieces, sing ngompres durasi pemotongan sing efektif. Pramila Wire EDM Workholding Fixtures sing dibangun kanthi tujuan dadi piranti keras sing ora bisa diganti kanggo tugas produksi massal lan prototipe kabel sing berkualitas tinggi.
Masalah sing Gegandhengan karo Perlengkapan Sing Didhelikake
Vises umum umum ora duwe perawatan bahan anti-karat. Sawise suwene kecemplung ing cairan dielektrik, rai sing ditemokake bakal diadu lan skala, nggawa posisi sing ora katon kanggo batch sabanjure.
Kaku clamping lokal gedhe banget squeezes blanks tembok lancip. Malah ewah-ewahan bentuk elastis cilik bakal mbalek maneh sawise diluncurake bagean, ngasilake dimensi sing ora toleransi lan kesalahan flatness kanggo komponen presisi dhuwur.
Tanpa antarmuka referensi sing manunggal, operator kudu mbaleni kalibrasi indikator lengkap saben-saben benda kerja dicopot lan dipasang maneh. Pemusatan manual sing bola-bali nggawe penyimpangan sing ditindakake manungsa kumulatif.
Nalika bagean perlu Processing sequential tengen panggilingan, sinker EDM lan stasiun kabel-potong, jig biasa ora bisa tetep datum konsisten nransfer antarane platform mesin beda. Karya re-alignment ekstra nyuda throughput bengkel sakabèhé.
Kaluwihan inti
Wire EDM Workholding Fixtures nganggo bahan dasar stainless-steel non-magnetik, anti karat. Permukaan lokasi kunci ngliwati perawatan grinding ultra-apik, nolak erosi banyu dielektrik lan adhesi lebu ing pangolahan submerged siklus dawa. Desain slot saluran nyuda nyuda sisa cairan lan nyederhanakake reresik peralatan saben dina.
Struktur clamping sing disebarake multi-titik mbantu nyebarake tekanan kontak kanthi merata. Iku ngindari konsentrasi kaku lokal supaya workpieces tipis lan gampang-deformed bisa diamanake kuwat tanpa distorsi squeezing ketok.
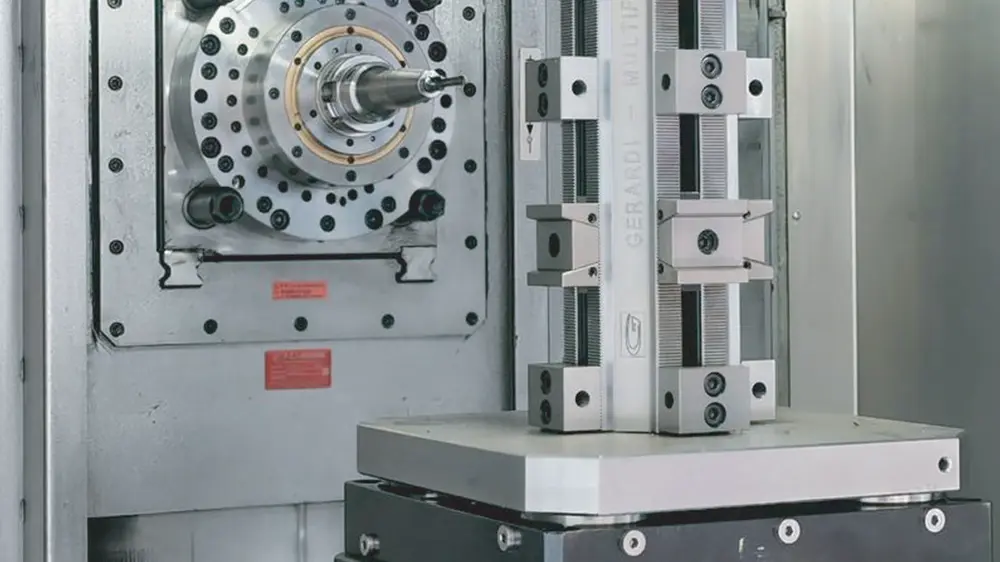
Tata letak kombinasi modular ndhukung perakitan fleksibel. Pangguna bisa nyampur vises, kursi adaptor, V-jinis clamping nduwèni lan beam pallet mranata miturut workpiece njelaske nganggo bentuk garis, ora perlu kanggo jig adat anyar lengkap kanggo saben bagean anyar-teka.
Varian perlengkapan sing dipilih nyedhiyakake antarmuka datum sing kompatibel, mbisakake enggo bareng datum karo R-Type EDM Workholding System. Workpieces bisa sirkulasi antarane sinker EDM lan peralatan kabel-potong, nahan referensi lokasi asli tanpa lengkap maneh probing.
Modul komponen utama
Portofolio peralatan potong kabel JWGRIP ngemot telung modul tingkat sekunder sing saling nyambungake, kalebu clamping langsung, nyekeli rotary-vise lan syarat pendukung tambahan:
1. Kawat EDM Chucks
Item perwakilan: Wire EDM Vise kanggo Precision Workholding, Pneumatic Chuck kanggo Wire EDM Workholding, Unoset Adapter karo RSM 50 Pallet Set kanggo Wire EDM, Wire EDM Chuck kanggo Precision Workholding.
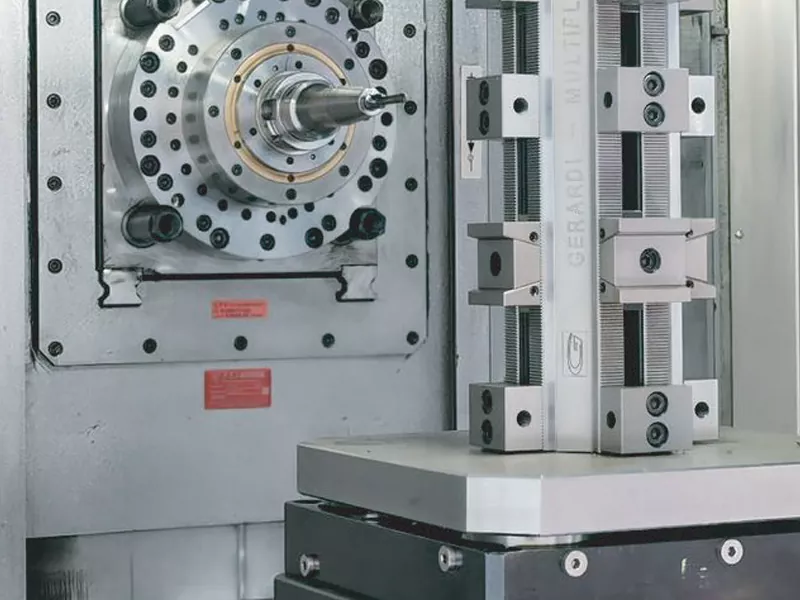
Chucks iki tumindak minangka unit langsung-clamping inti diinstal ing meja kerja mesin-motong kabel. Model manual pas karo produksi uji coba batch cilik; versi pneumatic-mimpin éling clamping otomatis anteng kanggo tugas bola-batch. Struktur luwes multi-arah menehi ganti rugi instalasi kanggo kothong geometri kompleks.
2. Wire EDM Vises
Item perwakilan: TP Unoset Vee Vise kanggo Wire EDM, 0-100mm Rotatable Wire EDM Vise, R-Type Wire EDM Super Vise 0-77mm, Unisis Square Pallet Set kanggo Wire EDM Workholding.
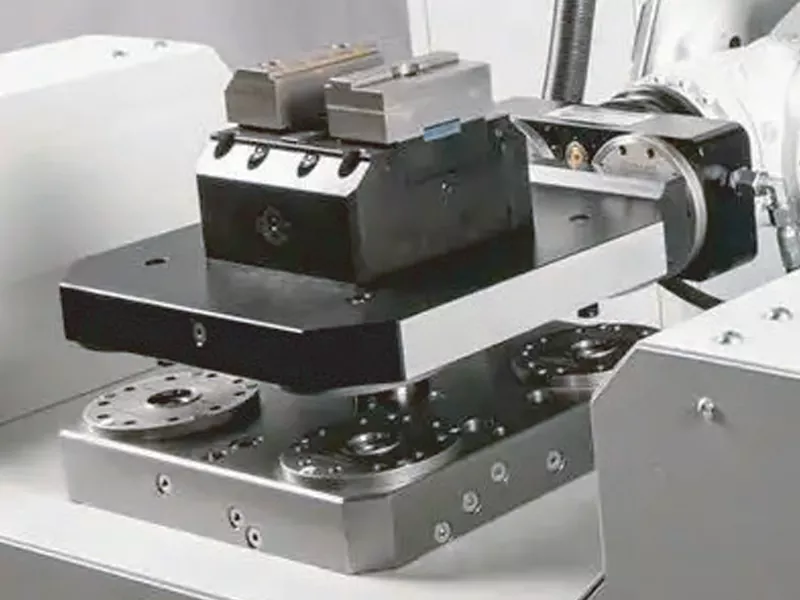
Badan vise rotatable ngidini imbuhan sudut tanpa clamping maneh. Profil njero alur V cocog karo saham silinder lan bunder. kothak pallet mranata nggedhekake papan soyo tambah kanggo medium-gedhe multi-komponen clamping assignments gabungan.
3. Wire EDM Fixture Accessories
Item perwakilan: Adaptor WEDM kanggo Wire EDM Workholding, Wire EDM Round Clamp Holder, Beam Pallet Set kanggo Wire EDM Workholding, WEDM Reference Element kanggo Precision Workholding.
Klompok aksesori iki nyedhiyakake posisi tambahan, sambungan transisi lan fungsi setelan pathokan. Beam-gaya pallet set nawakake gedhe-span ndhukung papan kanggo ekstra-dawa lancip bagean; unsur referensi nyuplai asal pathokan repeatable kanggo skenario part-swap Kerep.
Kepiye cara nampilake kombinasi peralatan sing dipotong kabel sing cocog karo kahanan bengkel sampeyan?
1. Apa sampeyan kudu milih kabel EDM manual utawa pneumatik?
Chucks manual larang regane kanggo owah-owahan batch frekuensi rendah. Yen sampeyan mbukak pesenan bagean bola-bali volume dhuwur lan ngupayakake output clamping sing stabil, chuck pneumatik kudu dianggep prioritas.
2. Apa struktur fixture mathuk lancip-wall komponen rapuh?
Prioritasake multi-titik disebarake-kontak vises tinimbang panah-pinggiran titik-jinis clamping, kanggo nyilikake workpiece squeezing deformasi.
3. Apa sampeyan butuh pangaturan sudut sajrone prosedur nglereni?
Vises EDM kabel sing bisa diputar ngeculake sampeyan saka bola-bali ngeculke lan ngunci jig kabeh set kanggo modifikasi sudut.
4. Apa sampeyan ngrancang transfer bagean salib-peralatan ing antarane penggilingan, sinker EDM lan kabel-potong?
Sampeyan luwih apik milih perlengkapan kanthi antarmuka datum sing digabung. Ing wektu iki, sampeyan uga bisa ngrujuk menyang CNC Self-Centering Vises kanggo perencanaan penyatuan peralatan salib-mesin.
Kaluwihan Proses
Kontak kritis lan komponen lokasi nggunakake bahan baku stainless-steel non-magnetik anti-karat khusus. Sawise penggilingan sing tepat lan pembuangan passivating permukaan, peralatan njaga kinerja sing stabil sajrone kecemplung banyu dielektrik sing suwe.
Saben set rampung ngalami inspeksi flatness, verifikasi pasukan clamping lan tes akurasi pemasangan baleni sadurunge ninggalake pabrik. Interchangeability antarane aksesoris modul bakal divalidasi kanthi lengkap.
We nyedhiyani layanan modifikasi khusus: ngganti span clamping, nambah slot got khusus, mbangun krenjang transisi non-standar miturut conto customer utawa gambar technical.
Tim teknis kita nglumpukake pengalaman praktis sing akeh banget sing kerja sama karo laboratorium cetakan, produsen bagean medis lan perusahaan nggawe alat presisi. Kita ora mung nyedhiyakake barang katalog sing ora ana ing rak; kita nganalisa alangan nglereni nyata lan ngusulake saran konfigurasi peralatan sing cocog.
Skenario aplikasi praktis sing khas
Insert cetakan presisi lan pangolahan potong kawat komponen ing lingkungan banyu dielektrik.
Tembok tipis, rapuh, bentuke silinder lan produksi komponen presisi dhuwur sing ora duwe aturan baku.
Tugas nglereni kontur multi-sudut sing mbutuhake pangaturan sudut puteran tanpa dismounting workpiece.
Alur kerja produksi lintas-stasiun ing ngendi workpieces nyebar ing antarane penggilingan, sinker EDM lan alat mesin potong kawat.
Laboratorium prototipe batch cilik lan bengkel manufaktur presisi volume dhuwur-mix-low-volume.