Javanese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
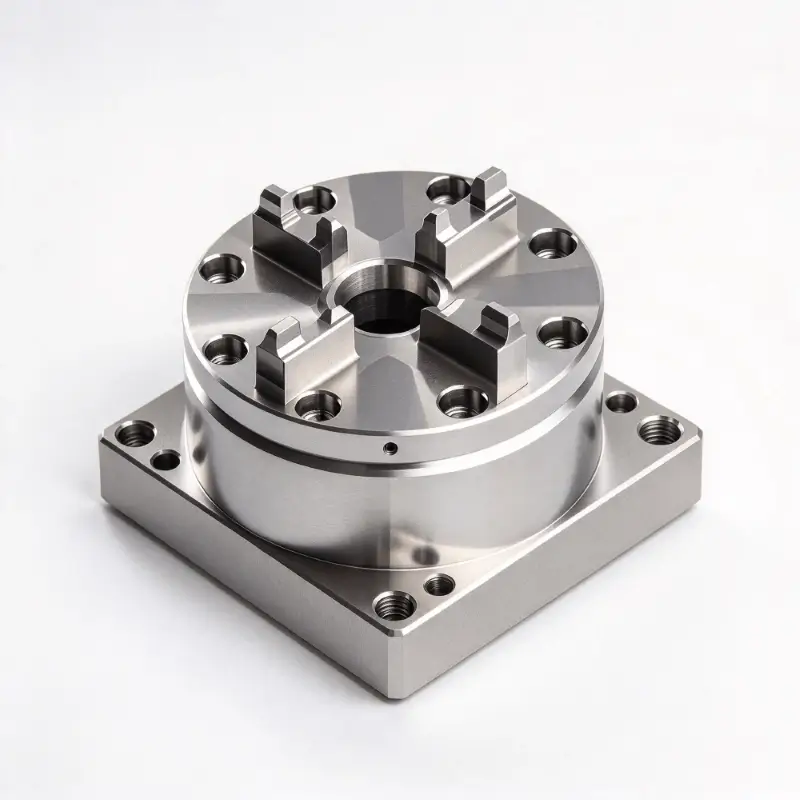
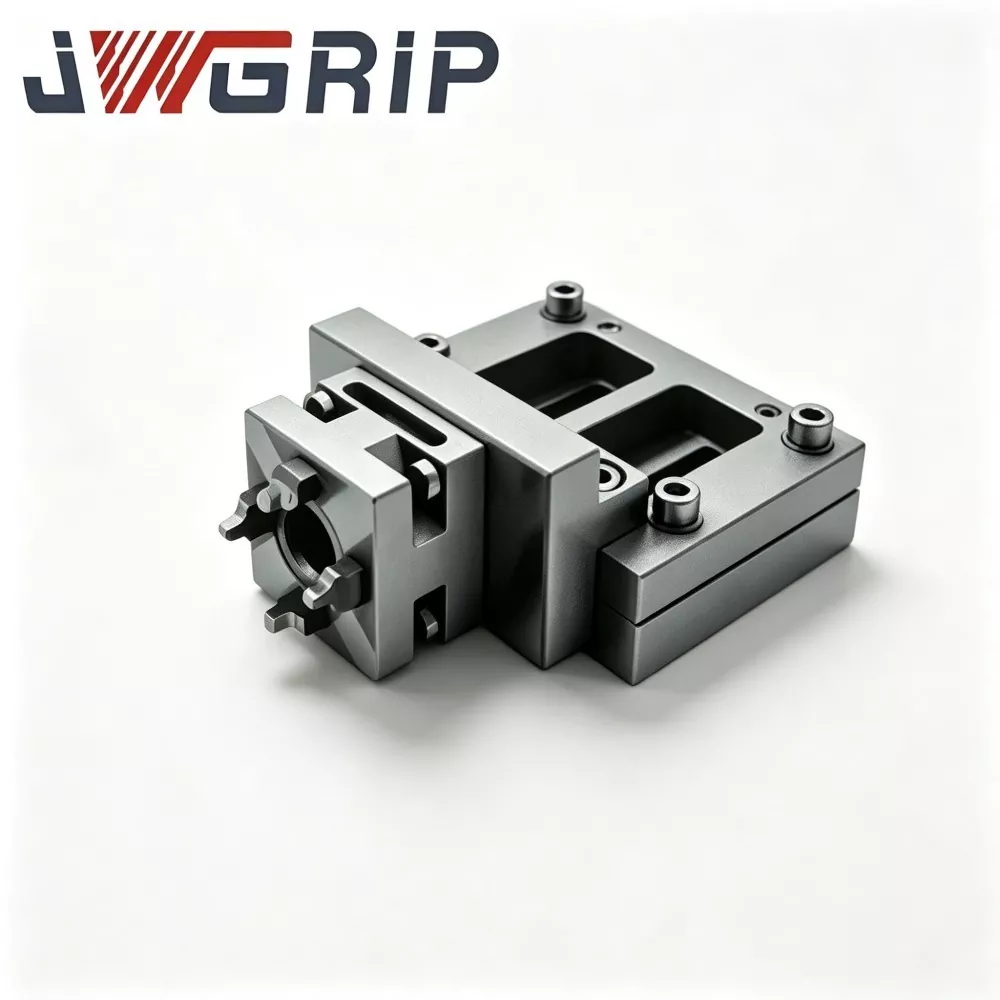
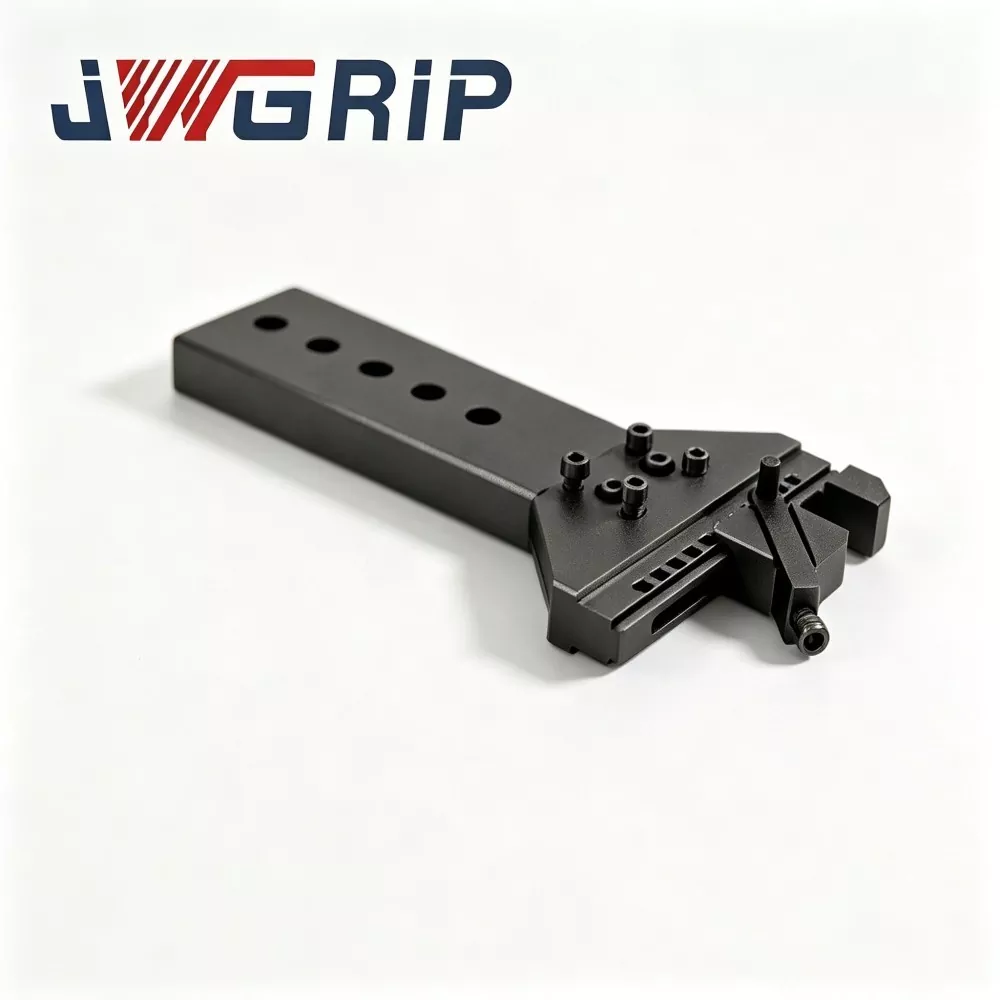

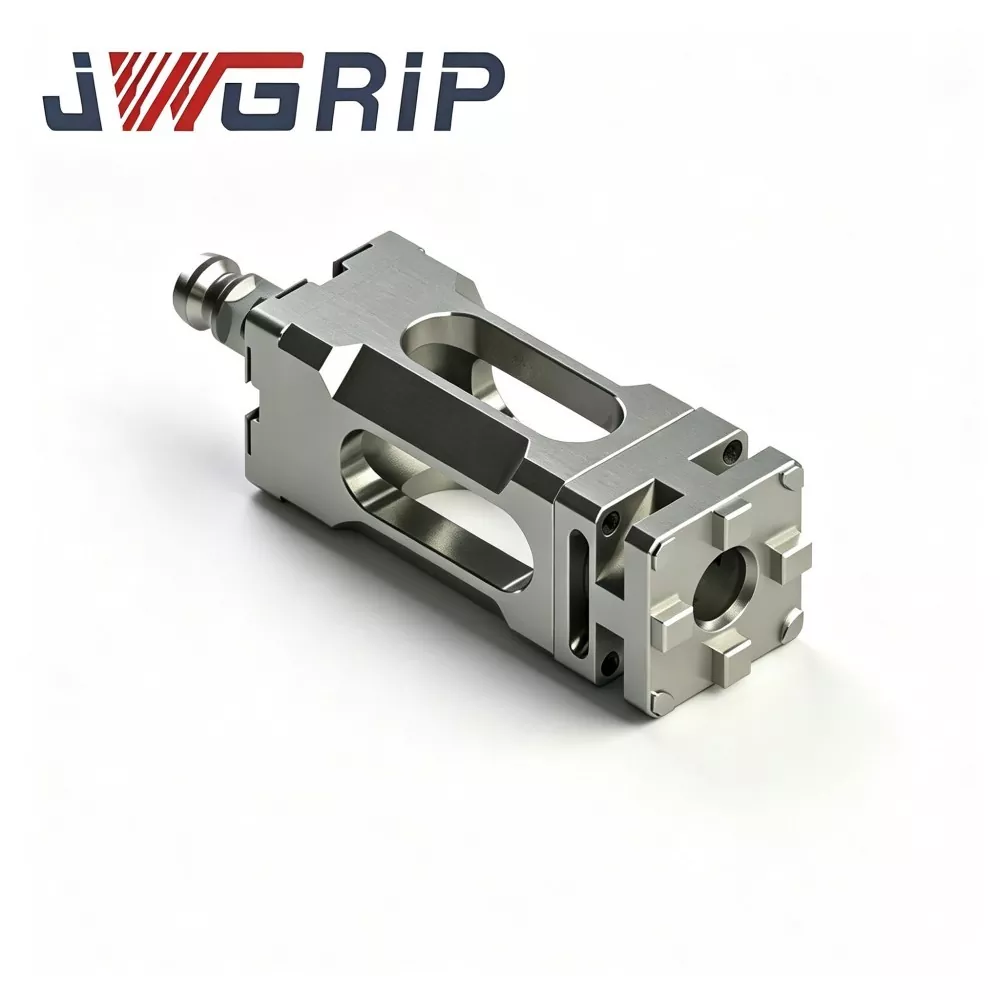
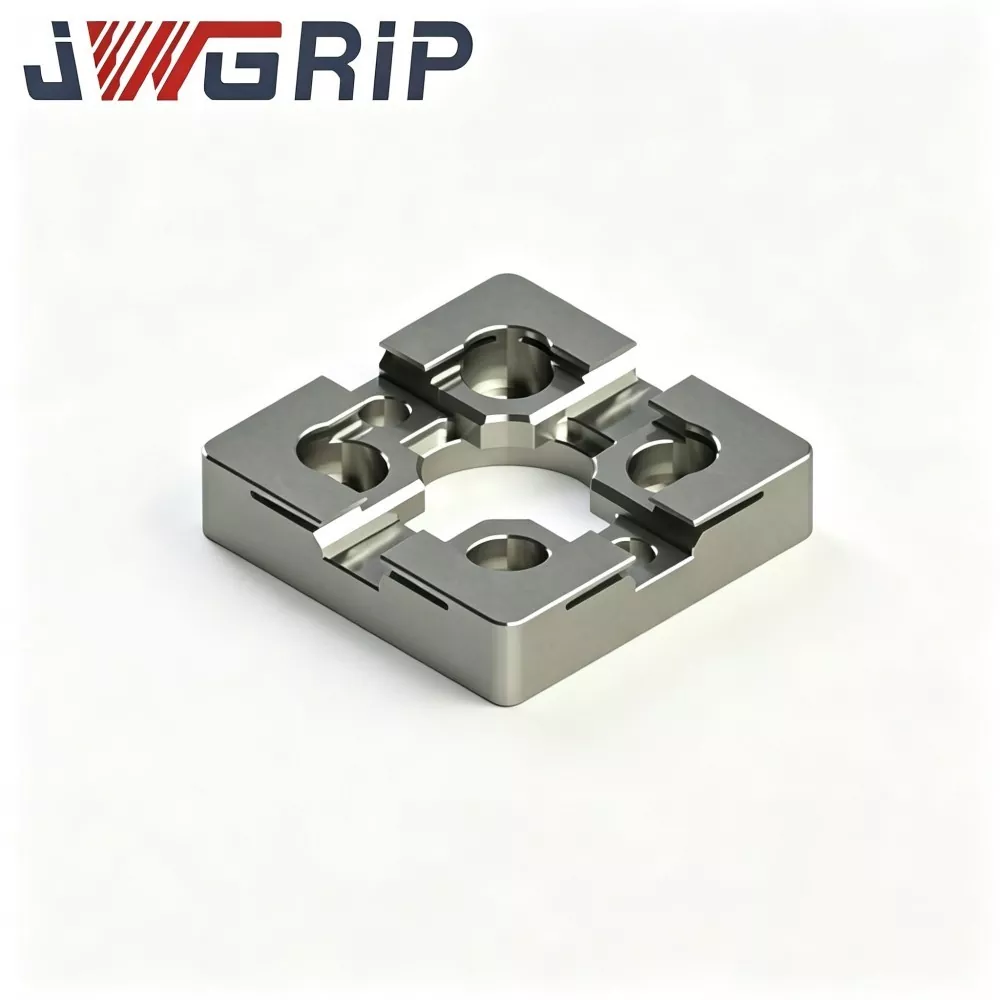
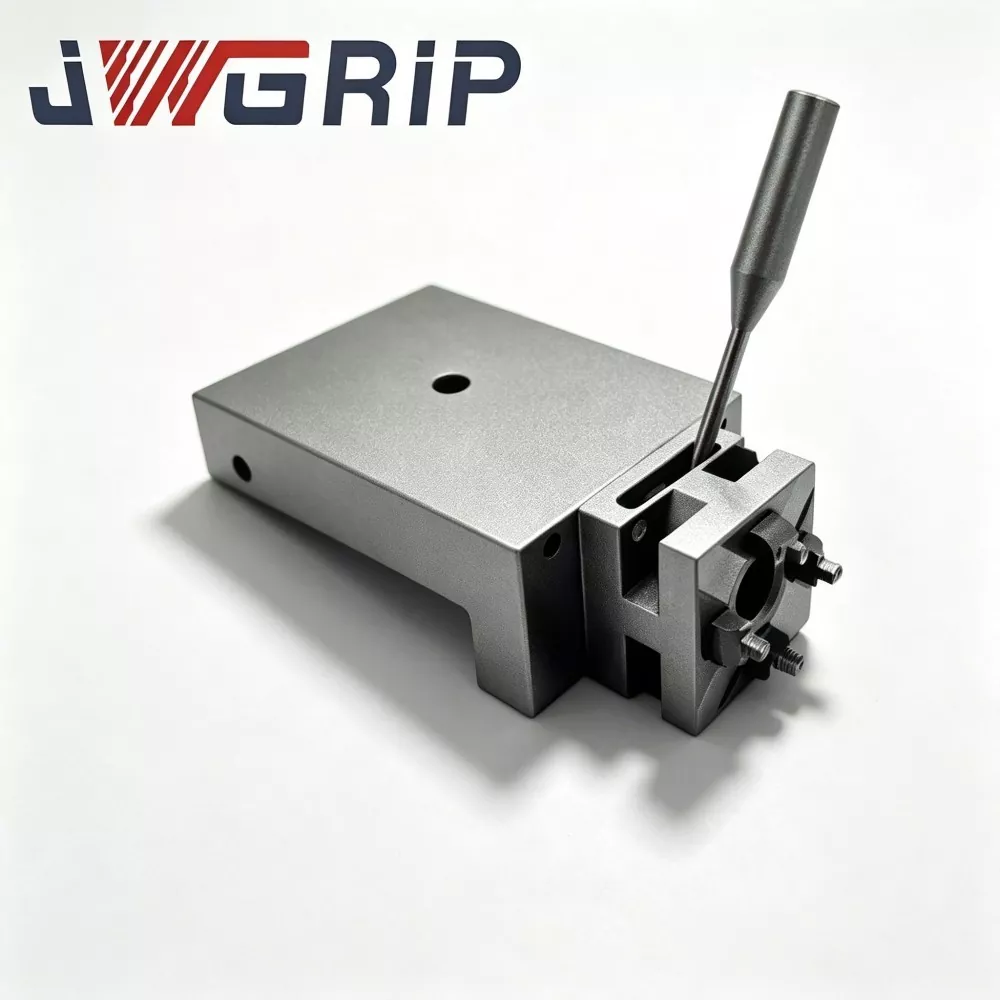
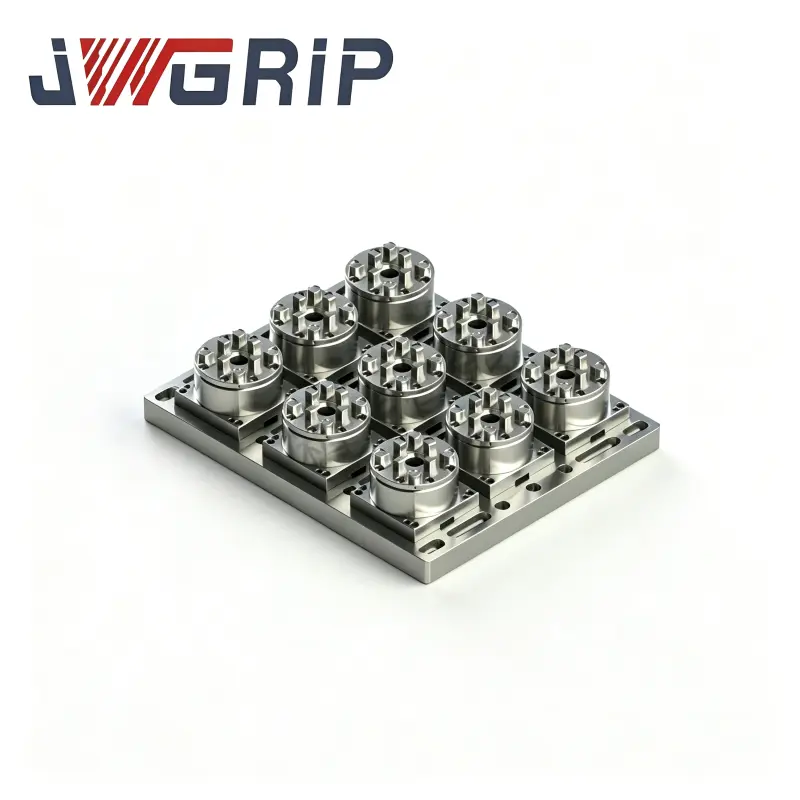
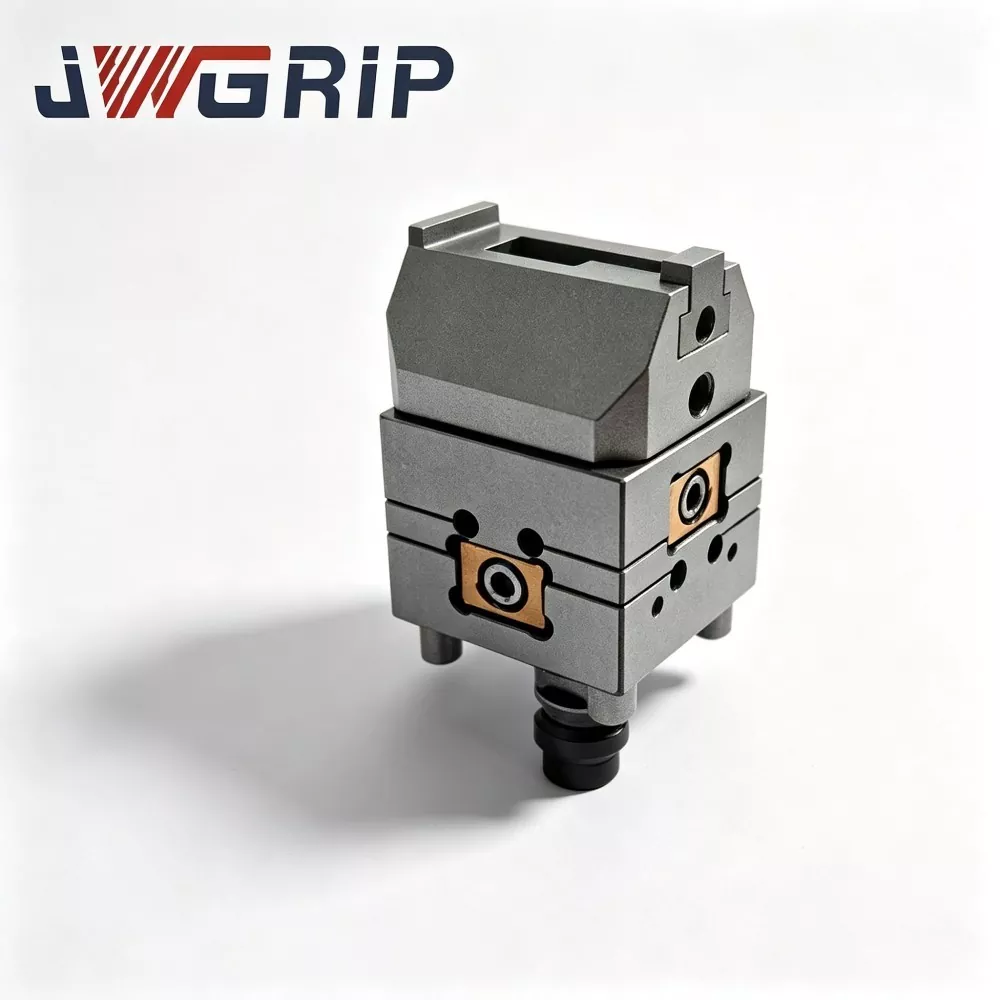
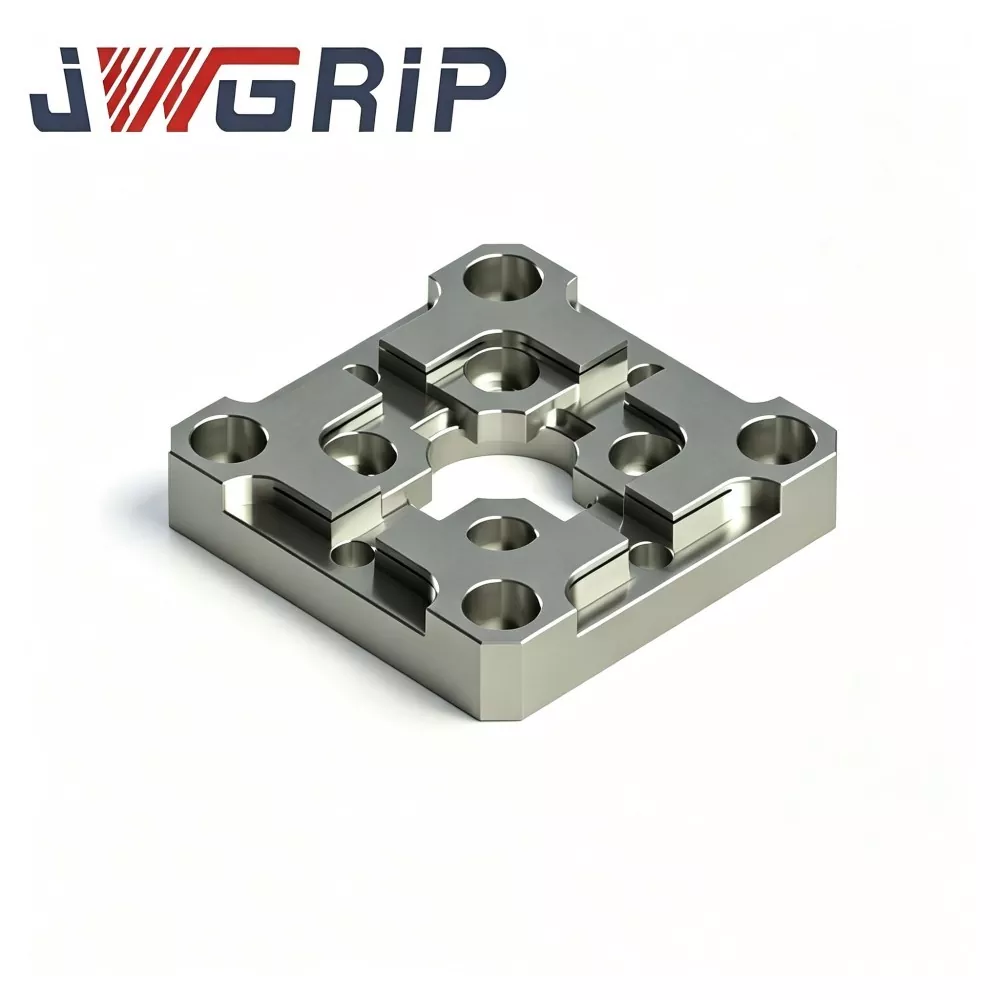
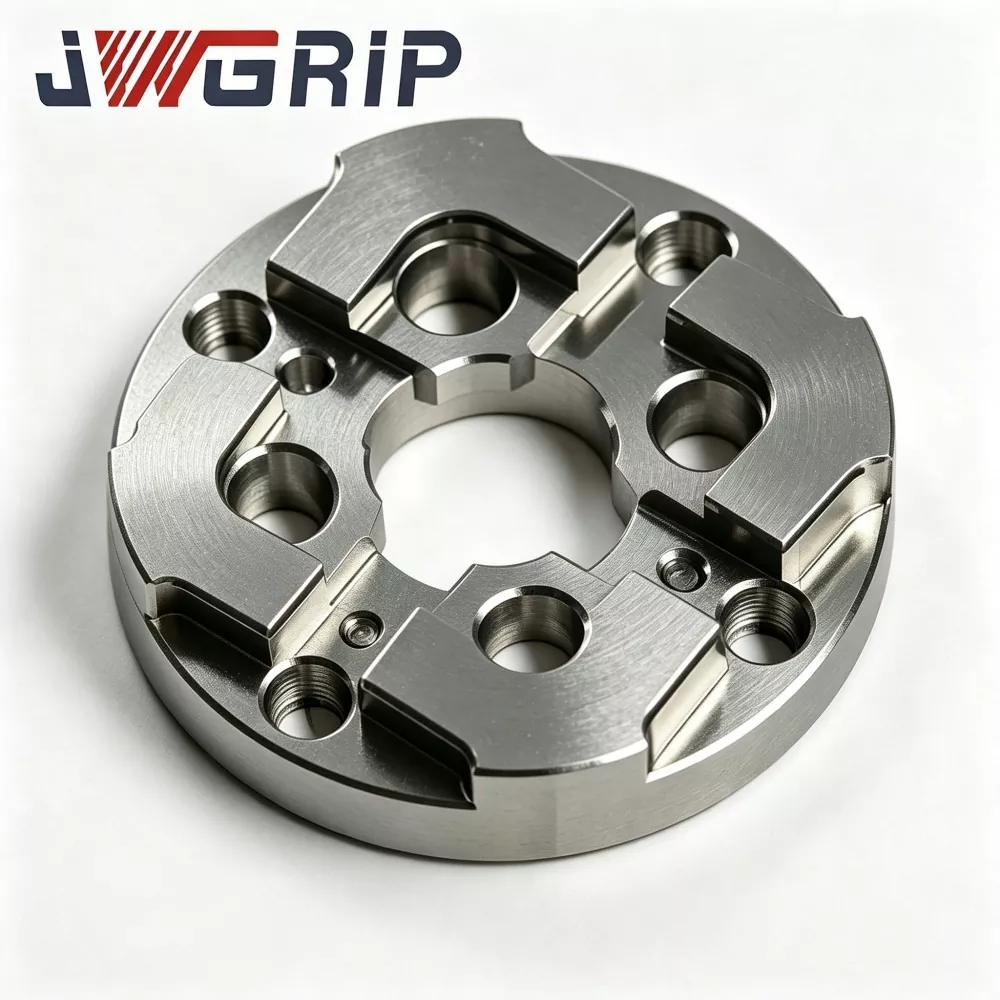
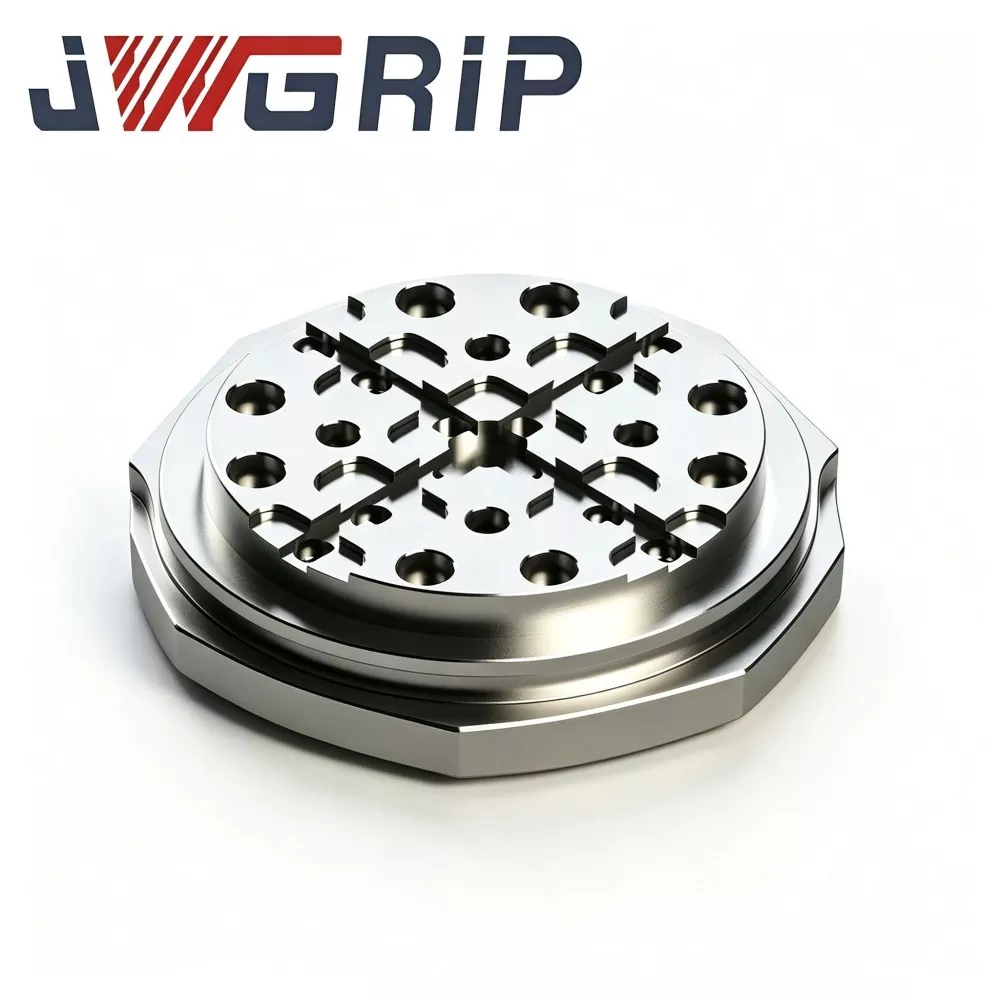
R-Tipe 54x54 EDM Centering Plate
JWGRIP minangka produsen profesional lan pemasok Plat Pusat EDM Tipe R 54x54 ing China, kanthi spesifikasi standar kanthi lengkap ing Simpenan lan ndhukung Pesanan Bulk global kanggo mesin EDM kompak lan proyek bengkel cetakan presisi. Iki minangka piranti patokan posisi terintegrasi kanthi tliti dhuwur sing dirancang khusus kanggo peralatan EDM sinker ukuran cilik, jig elektroda mini lan skenario pangolahan cetakan presisi multi-rongga. Iki nggabungake struktur pundhak posisi transisi R-jinis sing dioptimalake lan kinerja mekanik sing stabil kanthi termal dadi unit tunggal, ngilangi cacat saka ekstrusi sing gampang lan chipping pojok piring tengah miniatur sudut tengen tradisional.
Plat Centering R-Type 54x54 EDM kanthi stabilitas dhuwur iki nggunakake baja alat paduan sing stabil termal premium minangka bahan mentah, diproses liwat perawatan penuaan stres-relief multi-siklus, hardening permukaan lokal lan teknologi penggilingan rai ganda ultra-presisi. Struktur pundhak transisi tipe R sing ditingkatake kanthi efektif nyebarake stres kontak konsentrasi sajrone docking elektroda-jig sing bola-bali lan siklus bongkar muat sing kerep, nyuda karusakan indentasi lan nyandhang sudhut, lan kanthi permanen nahan akurasi benchmark centering sing stabil. Badan baja sing stabil kanthi termal kanthi efektif ngindhari deformasi struktur lan panyimpangan dimensi sing disebabake fluktuasi suhu bengkel, njamin kerata lan konsistensi dimensi jangka panjang ing produksi batch frekuensi dhuwur.
Iku sampurna adapts kanggo panjaluk posisi saka cilik-ukuran tembaga, grafit lan tembaga-tungsten elektrods, Ngartekno shortens manual wis centering wektu, ngilangake akumulasi kasalahan kalibrasi manual, lan solves TCTerms pain industri longkangan spark boten stabil lan rincian growong cilik risak disebabake pathokan worn. Ndhukung pasokan saham standar lan modifikasi OEM tata letak bolongan pemasangan lan profil bos posisi, nyediakake solusi posisi presisi dhuwur sing dipercaya lan bisa diulang kanggo insert miniatur lan pangolahan batch EDM cetakan multi-rongga.
Titik Nyeri Praktis
Bengkel sinker-EDM sing kompak ngolah konektor mikro lan cetakan miniatur medis ngadhepi kekurangan saka piring tengah format cilik konvensional:
Piring-piring tengah cilik konvensional nggunakake pundhak njero sing amba. Dampak docking konsentrasi stres ing zona sudhut sing sempit. Indentasi mikro sing ora katon mboko sithik, sing ora bisa dideteksi kanthi inspeksi visual rutin.
Referensi centering drifts meneng sak produksi terus-terusan, asil ing longkangan spark inconsistent, growong ora rata erosi-tembok sisih lan resiko kethokan kanggo sisipan cetakan miniatur dhuwur-nilai.
JWGRIP ngoptimalake R-Type 54x54 EDM Centering Plate kanggo titik nyeri sing kasebut ing ndhuwur:
1. Smooth R-type transition positioning-smooth redistributes docking contact stress and lowers micro-indentation & corner-chipping risk in the frequent electrode-jig loading-unloading cycles.
2. Substrat baja paduan-alat-baja sing distabilisasi kanthi termal plus penuaan multi-tahap nyegah distorsi pathokan sing dipicu dening fluktuasi suhu sekitar kabinet mesin EDM kompak.
3. Penggiling ultra-tliti rai pindho njamin flatness lan paralelisme sing dipercaya kanggo datum pusat mekanik sing stabil.
4. Nyederhanakake alur kerja pra-pusat manual lan nyuda kesalahan posisi kumulatif kanggo sisipan cetakan cilik sing rumit, nambah akurasi baleni kanggo tugas EDM cetakan mikro batch.
5. Kompak 54×54 footprint adapts winates meja-ruang; OEM adat-modifikasi kanggo bolongan-pola lan posisi-boss kasedhiya kanggo khusus kompak otomatis-EDM-sel proyèk.
Logika Operasi
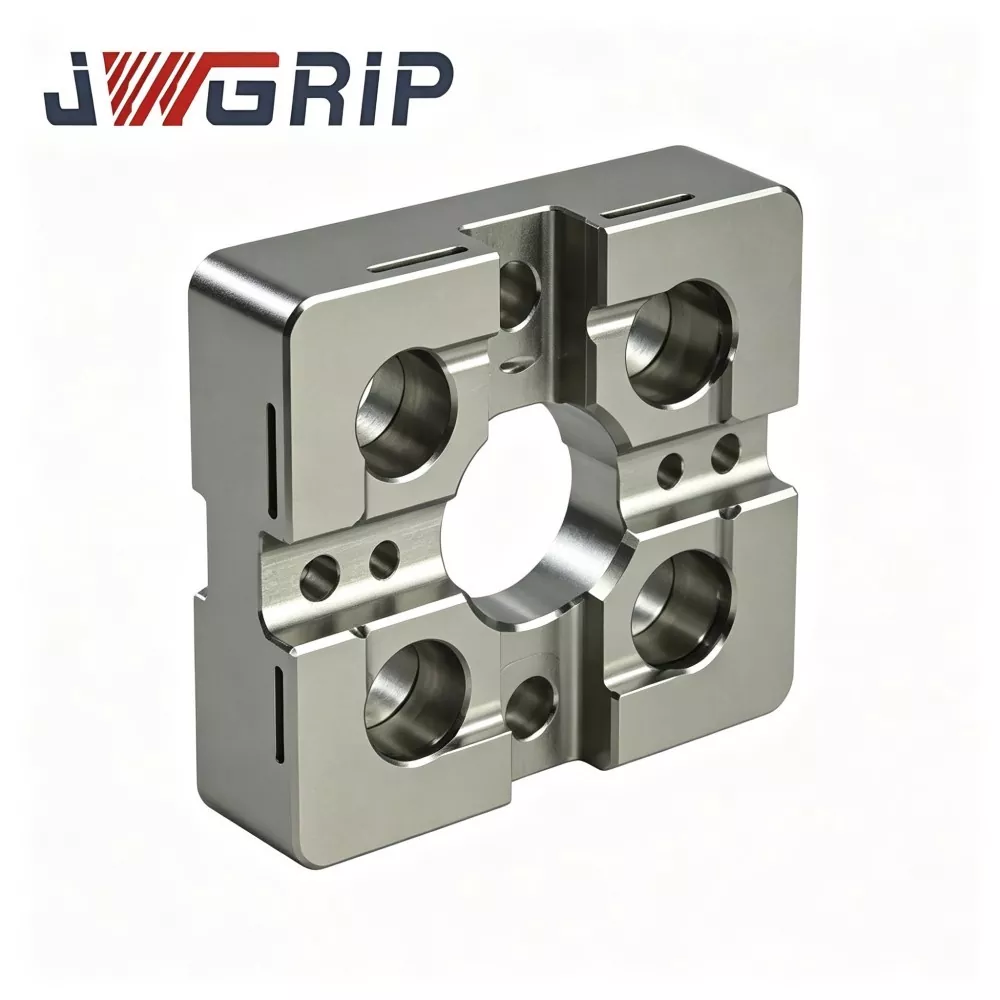
JWGRIP R-Type 54x54 EDM Centering Plate minangka perlengkapan referensi mekanik kompak sing dikhususake kanggo pra-posisi lan keselarasan konsentris jig elektroda EDM ukuran cilik:
1. Iku masang antarane kompak-EDM work-table / mini fixture-base lan elektroda-nyekel jig. Iki ngirimake datum pusat mekanik sing bisa diulang sajrone pertukaran jig elektroda tembaga, grafit utawa tembaga-tungsten sing kerep.
2. Piring centering format cilik konvensional nganggo pundhak jero 90 ° sing cetha. Docking-impact stress konsentrasi ing garis pinggiran sempit, ngasilake mikro-indentasi plastik lokal sawise siklus mencet bola-bali.
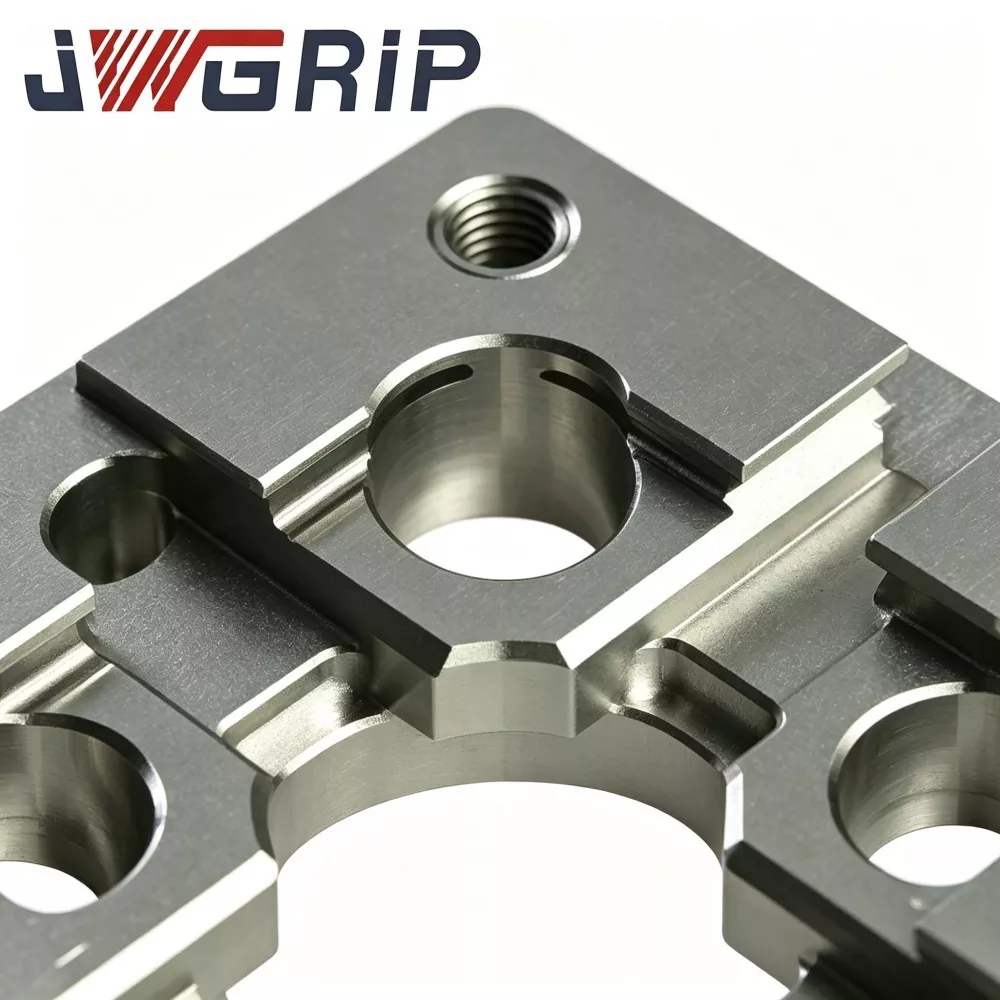
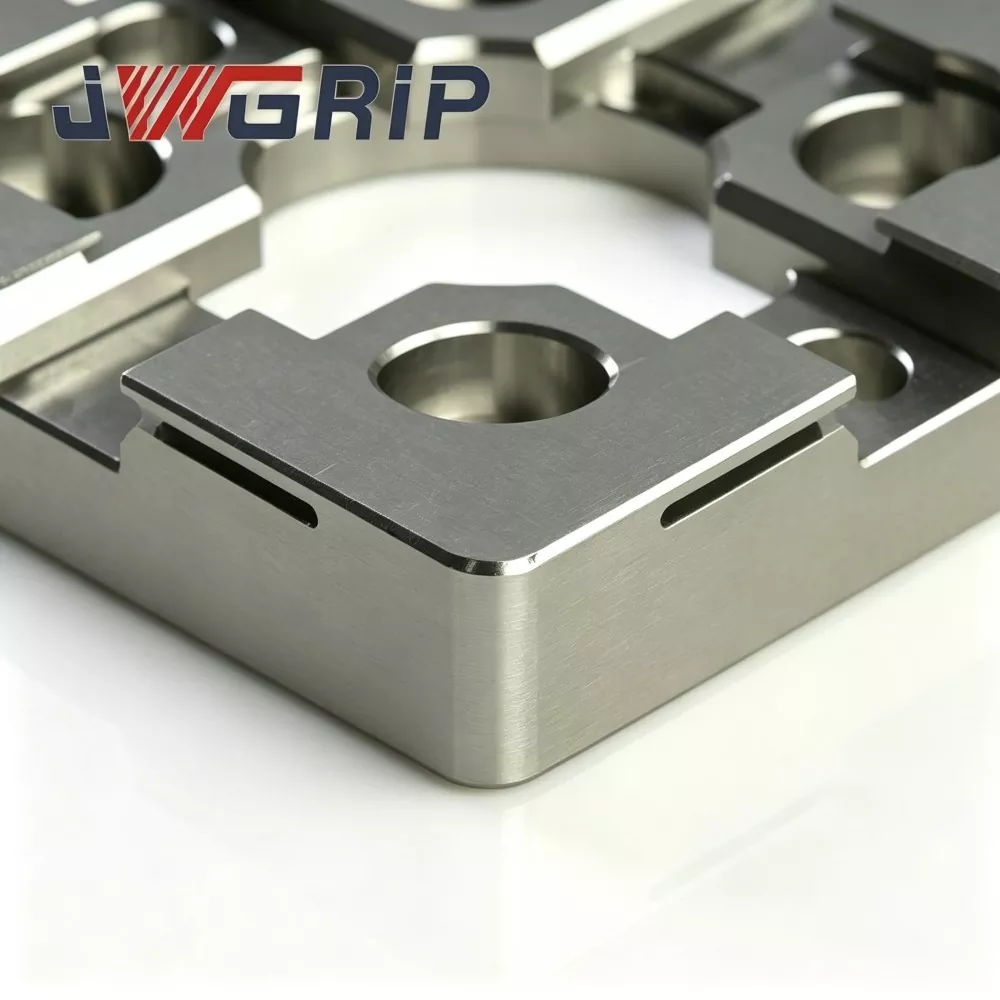
3. Perbaikan struktur inti: profil transisi tipe R sing lancar terus-terusan ing pundhak posisi njero nggedhekake area kontak sing efektif, nyebar stres kontak ing permukaan sing luwih amba tinimbang garis pojok sing cetha. Iki nyepetake akumulasi indentasi lan tundha drift referensi-datum.
Pangeling wates fungsional sing penting:
Unit iki mung nyedhiyakake pra-pusat mekanis, lan ora bisa ngganti kalibrasi koordinat alus adhedhasar probe. Sawise docking mekanis, operator isih mbutuhake pangukuran probe lan koordinasi kompensasi sing tundhuk karo spek proses EDM standar.
Skenario aplikasi utama:
jamur konektor mikro, cetakan bagian miniatur medis, cetakan presisi-gear-insert lan mesin EDM die-casting-insert ukuran cilik. Bisa dipasang ing kompak chucks nul-titik, mini perlengkapan-basis utawa cilik sinker-EDM work-table.
Kinerja Teknis
1. Struktur Anti-Aus Bahu sing dioptimalake kanthi kompak Tes daya tahan lab komparatif, miturut frekuensi docking & gaya kontak sing padha, JWGRIP R-Type 54×54 EDM Centering Plate ngethok stres kontak lokal puncak kanthi kira-kira.32 % versus pojok landhep mikro-corner cilik sing terus-terusan, beresiko cilik sing terus-terusan. siklus batch.
2. Dual-round Thermal-stabilization Aging Treatment Alloy-tool-steel blank ngalami loro-tataran tuwa suhu dhuwur sawise mesin kasar kanggo ngilangke paling internal kaku sisa. Ing bengkel suhu sekitar 16-30 ℃, variasi flatness plate rampung ≤0.0025 mm, nyegah distorsi patokan sing disebabake dening drift suhu kabinet peralatan EDM kompak.
3. Dobel-sisi Ultra-tliti Grinding Ndhuwur digunakake referensi-pasuryan lan ngisor mounting-datum loro-lorone Ultra-tliti lemah. Flatness permukaan ndhuwur ≤0,002 mm; paralelisme antarane datum ndhuwur-ngisor ≤0,003 mm. Paralelisme sing apik ndhukung instalasi sing bisa dibatalake kanggo panggunaan permukaan alternatif ing kahanan mesin kompak sing winates ing papan.
4. Perawatan Pengerasan Permukaan Lokal sing Selektif Mung zona posisi-pundhak jinis R njero sing nampa hardening lokal kanthi energi dhuwur, kekerasan permukaan HRC 57-61. Kuwat scratch-resistance marang karbon-wêdakakêna & lebu logam nggoleki; zona basa non-stress-kritis nahan kateguhan substrat kanggo ngindhari fraktur brittle kabèh-piring nalika impact sengaja.
5. Dielectric-fluid-resistant Passivation Anti-corrosion Rampung Kabeh permukaan njaba passivation perawatan anti-karat. Nolak korosi kimia saka cipratan dielektrik-cairan lan atmosfer asor dhuwur ing lemari mesin EDM kompak, retarding generasi titik-karat ing operasi bengkel jangka panjang.
6. Space-saving 54×54 Outline Kanthi Pre-processed Mounting Features Prefabricated locating-pin bolongan lan countersink screw-bolongan cocog mainstream kompak nol-point fixture interfaces. Instalasi langsung tanpa mesin sekunder kanggo paling mini EDM perlengkapan-basis.
7. Arsip Kualitas Tingkat Batch sing Bisa Dilacak Saben piring sing wis rampung nggawa nomer seri eksklusif kanthi laser. Dataset inspeksi lengkap sing nyakup flatness, paralelisme lan toleransi profil R diarsipake, ndhukung manajemen kualitas sing bisa dilacak kanggo perusahaan produksi massal cetakan mikro.
Alur Kerja Produksi
Komposisi bahan mentah & verifikasi kekerasan → Penggilingan kasar CNC → penuaan stres-relief suhu tinggi tahap pertama → mesin semi-rampung → pembentukan kontur R-bahu batin → penuaan stabilisasi termal sekunder → pengerasan permukaan lokal selektif → penggilingan ultra-presisi ganda-wajah → locating-sink- MM finishing inspeksi geometris multi-item → tandha nomer seri laser → passivation anti-karat → mriksa ulang visual & dimensi final → gudang barang rampung.
Produksi tundhuk karo spesifikasi sistem manajemen-kualitas ISO 9001.
Instrumen metrologi inti: CMM, interferometer kerata, panguji kekerasan Rockwell, kabeh liwat kalibrasi metrologi resmi sacara periodik.
Saben unit rampung ditanggepi inspeksi-laporan independen; dokumen materi-sertifikat bisa diwenehake marang panyuwunan panuku.
Aturan pangopènan saben dina
1. Sadurunge dipasang, resik kanthi lengkap fixture-base kawin-bidang, locating-pin bolongan lan piring datum ngisor; mbusak karbon-wêdakakêna, logam-Kripik lan ampas dielektrik-cairan. Partikel asing sing kepepet bakal nyebabake panyimpangan miring sing didhelikake.
2. Kencengake sekrup pemasangan countersink kanthi ketat saben torsi sing ditemtokake. Over-torque nggawe piring lokal-deformasi; torsi ora cukup ndadekke plate shifting resiko ing impact docking.
3. Kontrol elektroda-jig obah stroke; nglarang kacilakan kekerasan ing pundhak posisi-jinis R; mode docking kontak alus kudu diadopsi kanggo mechanical pre-centering.
4. Sawise pra-pusat mekanis, kompensasi koordinat basis probe lengkap miturut spek proses EDM. Aja nganggep asil pra-pusat mekanis minangka datum mesin pungkasan.
5. Saben dina kerja 6-9, priksa zona bahu R njero ing kaca pembesar; ngganti centering-piring langsung yen indentation, ngeruk utawa kedudukan dideteksi.
Operasi sing rawan fault kanggo nyingkiri
1. Nginstal tanpa reresik pepek lumahing kawin, Kripik ditempelake kanggo generate didhelikake kesalahan miring.
2. Docking sing dipeksa palu, ngasilake indentasi mikro sing ora katon ing pundhak posisi.
3. Screw over-torque fastening, nyebabake distorsi geometris permanen.
4. Skipping probe fine-calibration lan ngandelake murni ing mechanical pre-centering kanggo micro-rongga EDM mesin.
Tabel mriksa kesalahan
|
Fenomena Kesalahan |
Kemungkinan Root sabab |
Resolusi sing Disaranake |
|
Fluktuasi pusat-maca bola-bali |
Permukaan kawin kotor; sekrup pemasangan sing longgar; jig elektroda cacat |
Mbongkar & ngresiki kontak-pasuryan; ngencengi sekrup; mriksa utawa ngganti jig rusak |
|
Konsentrisitas bertahap diimbangi sawise mlaku terus |
R-pundhak nandhang nyandhang utawa micro-chipping |
Priksa status pundhak ing nggedhekake-instrumen; ngganti unit nalika tandha nyandhang katon |
|
Paralelisme sing ora apik kanggo output docking |
Over-torque fastening ; lebu sing kepepet ing ngisor piring |
Instal maneh spek torsi ing ngisor iki; antarmuka jog ngisor kanthi resik |
Perbandingan Kinerja & Proses
Paling komersial cilik-format EDM centering-piring nganggo sudhut cetha ing pundak tanpa kaku-dispersing R-transisi. Akeh pesaing mbatalake tuwa stabilisasi termal sekunder lan hardening selektif lokal kanggo nyuda biaya produksi.
1. Kemampuan anti-nyandhang: Saingan piring pundhak landhep gampang ngasilake mikro-indentasi sawise 350-650 siklus docking. Struktur transisi lancar JWGRIP R-jinis ningkatake kinerja anti-indentasi ing impact jig-docking sing bola-bali.
2. Manajemen stres internal: Akeh produk saingan ngilangi penuaan sekunder. Sisa-stress sawise grinding ngeculake alon-alon ing owah-owahan suhu lingkungan lan micu flatness drift. Penuaan dual-tataran kita mbusak paling residual-stres kanggo ngamanake stabilitas geometris jangka panjang.
3. Standar inspeksi: Akeh supplier mung nglakokake inspeksi sampling dimensi parsial. Saben piring JWGRIP ngalami pemindaian geometris CMM item lengkap kanthi nomer serial independen kanggo keterlacakan lengkap.
4. Kompetensi proyek khusus: Akeh pabrik mung nyedhiyakake ukuran standar sing tetep. Didhukung dening alur kerja OEM sing diwasa, JWGRIP ngetrapake modifikasi hole-layout lan positioning-boss kanggo proyek perlengkapan EDM kompak khusus.
FAQ
Q1: Bisa JWGRIP R-Type 54x54 EDM Centering Plate nyadari kinerja nul-nyandhang kanggo produksi massal long-run?
A1: Optimized R-transisi nemen slows indentation lan chipping risiko, nanging nul-nyandhang Absolute ora bisa digayuh sawise siklus docking massive. Pemriksaan periodik sing dibantu pembesar kanggo pundhak R njero tetep wajib. Ganti piring sanalika sawise goresan, indentasi utawa kedudukan dideteksi.
Q2: Apa piring centering kompak iki bisa digunakake kanggo jig grafit-elektroda ukuran gedhe?
A2: Unit iki dirancang kanggo jig elektroda miniatur cilik saka mesin EDM kompak. Ora dianjurake kanggo rakitan grafit gedhe tugas abot. Beban kakehan nyepetake nyandhang pundhak lan bisa nyebabake risiko deformasi permanen.
Q3: Apa sampeyan ndhukung OEM kanggo pola bolongan non-standar lan geometri posisi-boss sing disesuaikan?
A3: Nggih. Mangga ngirim technical-gambar lengkap karo spek cetha kanggo bolongan-noto, posisi-profil boss, flatness lan toleransi paralelisme. Tim teknik ngrampungake penilaian manufaktur sajrone 12 dina kerja lan menehi penawaran resmi.
Q4: Kahanan kegagalan sing ora kalebu saka ruang garansi?
A4: Iki kalebu komponen presisi dhuwur sing nyekel karya. Garansi nyakup cacat sing asale saka manufaktur sing ana nalika dikirim: flatness, paralelisme lan atose metu saka spesifikasi. Karusakan sing disebabake tabrakan, instalasi over-torque, chip-abrasion lan panggunaan siklik normal ora ana garansi.
Kategori sing gegandhengan
Kirim Pitakonan
Info kontak
-
alamat
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Telp
-
Email
Sugeng rawuh kanggo ngirim pitakon menyang JWGRIP. Tim teknis lan dodolan profesional bakal menehi pilihan peralatan gratis, desain solusi sing disesuaikan lan kutipan akurat.
Rekomendasi News