Javanese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produsen Profesional Sistem Workholding EDM Tipe R kanggo Aplikasi EDM Presisi
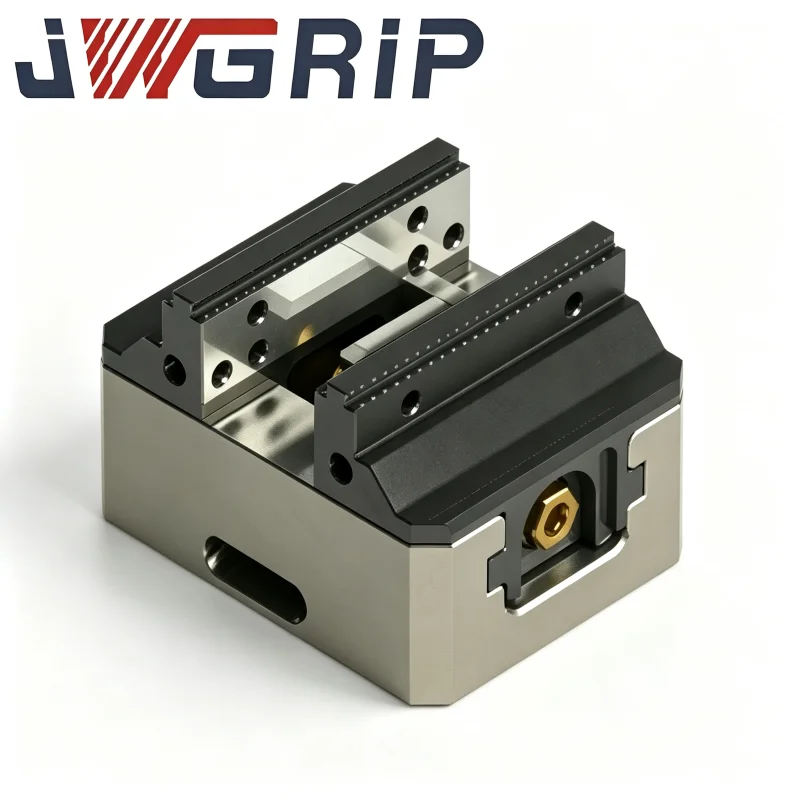
Minangka produsen berpengalaman khusus ing R-Type EDM Workholding System,JWGRIPdevelops selaras EDM chucks, nduwèni elektroda lan centering piring liwat kita ing-house R&D tim. Platform clamping iki minangka solusi perkakas cepet-release sing dibangun kanggo mesin EDM sing die-sinking, pangisi elektroda otomatis lan mesin cetakan jam. Kangge, kita uga nyedhiyakakeZero Point Positioning Systemlan Sistem Workholding Ganti Cepet kanggo kabutuhan otomatis CNC sampeyan. Bebas bae kanggo ngirim priksaan kanggo kutipan lan specifications rinci!
Ngendi akurasi elektroda bener ilang?
Saben toko cetakan ngerti manawa kualitas rongga gumantung saka akurasi elektroda. Nanging akurasi ora digawe ing mesin EDM - digawe, lan asring ilang, dawa sadurunge. Titik mundhut biasanipun yaiku: nyimpangake clamping nalika kothong elektroda disetel ing mesin CNC, ngukur kasalahan nalika mriksa, deformasi nalika nangani, lan posisi mabur saben elektroda diganti ing meja EDM.
Akeh bengkel nampa kerugian kasebut minangka "variasi produksi normal". Ing kasunyatan, padha nglumpukake: a 0,01 mm nutup kerugian ing clamping, liyane 0,02 mm ing ganti, lan rauh tembok growong maneh cocog karo model 3D - jamur dadi kanggo rework, lan elektroda kudu maneh Cut.
Kepiye toko cetakan profesional nyegah kerugian akumulasi kasebut? Padha ora mung gumantung ing skill operator. Padha gumantung ing sistem workholding sing tansah datum elektroda podho rupo saka mesin elektroda CNC kabeh cara kanggo meja EDM.
Proses Teknologi
Mesin elektroda CNC: kothong elektroda dijepit ing wadhah elektroda R-Type. Amarga nduwèni pusat kothong kanthi otomatis, elektroda giling concentric karo datum saka Cut banget pisanan. Kanggo grafit bunder utawa elektroda tembaga, R-Type ER32 Collet kanggo EDM Electrode Holder njaga shank kanthi kuat ing sumbu.
Inspeksi lan kalibrasi: elektroda sing wis rampung pindhah menyang stasiun ukur kanthi wadhahe isih dipasang. Nggunakake R-Type CNC Calibration Block kanggo EDM Workholding, operator verifikasi datum kanthi cepet, supaya saben elektroda nggawa referensi sing dikenal lan diverifikasi menyang langkah sabanjure.
Roughing EDM: elektroda dikunci menyang chuck ing mesin EDM. Amarga chuck bali saben elektroda kanggo referensi padha, wiwit spark roughing persis ngendi program ngarepake, siklus sawise siklus.
Finishing EDM: Nalika elektroda roughing migunakaken elektroda pagawean clamped ing standar nduwèni padha irungnya menyang datum padha. Ora ana maneh probing, ora re-zeroing, ora guesswork. Iki carane tembok rongga nggabung tanpa langkah lan ngapa kualitas finishing tetep konsisten sanajan ing shift pungkasan.
Prinsip Kerja Inti
Sistem Workholding EDM Tipe-R minangka platform workholding cepet-owahan standar kanggo EDM die-sinking. Seri R kalebu chucks, nduwèni, rod extension, collets lan centering piring sing kabeh ngunci kanggo siji datum universal.
Desain inti misahake clamping saka lokasi: datum wis tetep ing mesin, lan nduwèni clamped utawa dirilis ing sawetara detik. Amarga saben komponèn nuduhake referensi sing padha, elektroda bisa diganti kanthi cepet tanpa re-probing utawa re-zeroing.
Mulane sistem R-Type minangka pilihan standar kanggo karya elektroda ing toko cetakan, pangisi elektroda otomatis lan sel EDM robot.
Sastranegara Praktis
Kepiye cara nyuda owah-owahan saka menit nganti detik?
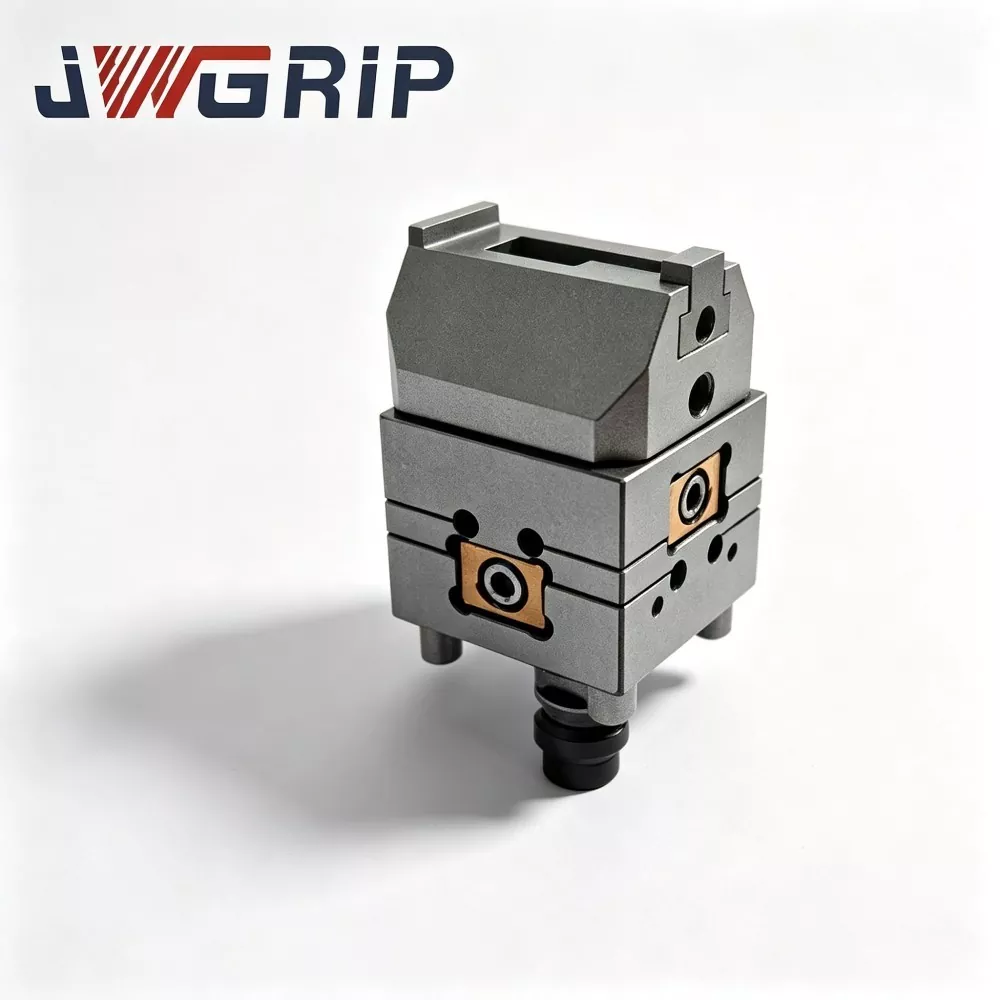
Gunakake chucks cepet-release pneumatik kanggo swap asring. R-Type D150 Pneumatic EDM Chuck ngeculake lan ngunci kanthi siji sinyal udara, becik kanggo elektroda sing diganti kaping pirang-pirang saben shift.
Kepiye carane nglereni mesin EDM nalika sampeyan nyiyapake elektroda sabanjure?
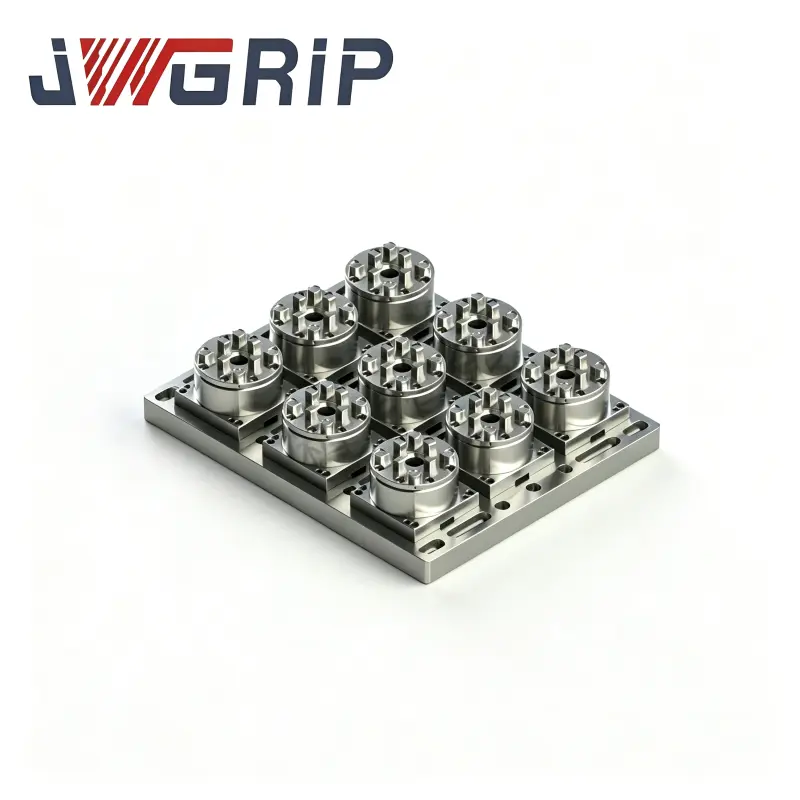
Pra-ngumpul elektroda ing nduwèni cadangan ing bench, banjur mung ngganti wadhah ing mesin. R-Type 9-in-1 Pneumatic EDM Chuck ngijini sampeyan nyiyapake sawetara elektroda ing siji persiyapan, kang nyata wektu-saver kanggo karya rongga multi-elektroda.
Kepiye carane nggawe sistem pas karo alur kerja sing wis ana?
Mulai karo siji chuck lan pesawat saka nduwèni kanggo ukuran elektroda paling Kerep Panjenengan, banjur nggedhekake wadhah lan centering kulawargané plate langkah dening langkah.
Pertimbangan Kunci
Apa sampeyan mesin elektroda gedhe utawa cilik?
D150 lan D100 chucks cocog karo elektroda medium-kanggo-gedhe; nduwèni kompak karo 54x54 utawa 70x70 centering piring pas cilik elektrods tliti dhuwur.
Manual utawa pneumatik?
Model manual nawakake linuwih lan biaya murah kanggo EDM konvensional; model pneumatik nyiapake sampeyan kanggo otomatis lan elektroda robot.
Planning kanggo otomatis mengko?
Pilih chuck pneumatik lan palet titik nol saiki supaya robot utawa sel palet mbesuk bisa nyambung tanpa re-engineering.
Napa milih JWGRIP?
JWGRIP minangka produsen workholding EDM profesional. Nemokake pasuryan minangka lemah sing presisi lan saben chuck, wadhah lan piring tengah dipriksa supaya bisa diulang sadurunge dikirim, saengga komponen saka macem-macem klompok tetep bisa diijolake.
We nyedhiyani lengkap R-jinis set - Chuck, nduwèni, extension rod, collet lan centering plate - saka siji sumber, mbusak masalah antarmuka mismatch.
Kita ndhukung ukuran khusus lan geometri khusus, lan insinyur mbantu sampeyan cocog karo komponen kanggo model mesin EDM lan rutinitas elektroda.
Skenario aplikasi khas
Proses Sinker EDM kanggo cetakan injeksi, cetakan die-casting lan rongga cetakan stamping.
Pangolahan erosi berturut-turut multi-elektroda sing mbutuhake konsistensi datum antarane prosedur kasar lan finishing.
Lokakarya pangolahan cetakan nyiapake kanggo mbangun sel produksi EDM semi-otomatis utawa kanthi otomatis.
Karya pra-kalibrasi elektroda ditindakake ing peralatan CNC tambahan.
- View as
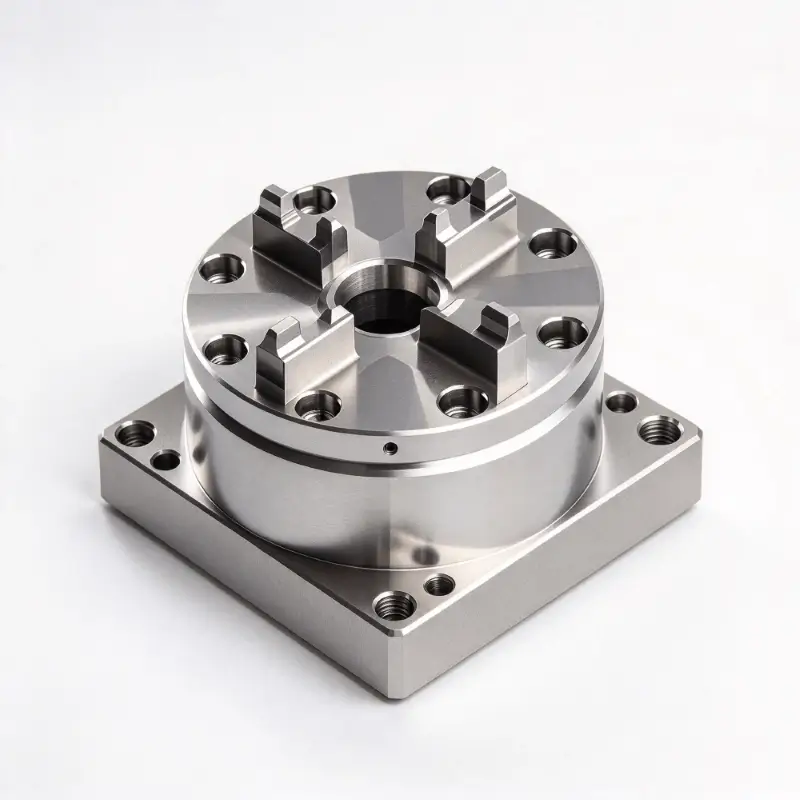
R-Tipe 156mm EDM Pallet kanggo Zero Point Workholding
JWGRIP, supplier berpengalaman ngirim solusi ODM buktiaken kanggo hardware workholding EDM tliti dhuwur, nawakake kaku-konstruksi R-Type 156mm EDM Pallet kanggo Zero Point Workholding, komponèn tuku tombol kanggo sinker EDM transfer lintas proses ing medium-gedhe tanduran jamur-making. Digawe saka baja paduan wis hardened kaku, ngalami stabilisasi termal multi-siklus, R-jinis transisi-alur mesin lan pasuryan lengkap Ultra-tliti grinding. Dilengkapi arsitektur drainase chip-pangalihan kanggo splashing lingkungan tank EDM, unik R-shaped kaku-release alur nyebar kaku lokal dhuwur saka bola nul-titik siklus kunci-kunci lan suppressing lokasi-datum-pasuryan mikro-deformasi sawise operasi siklik dawa.
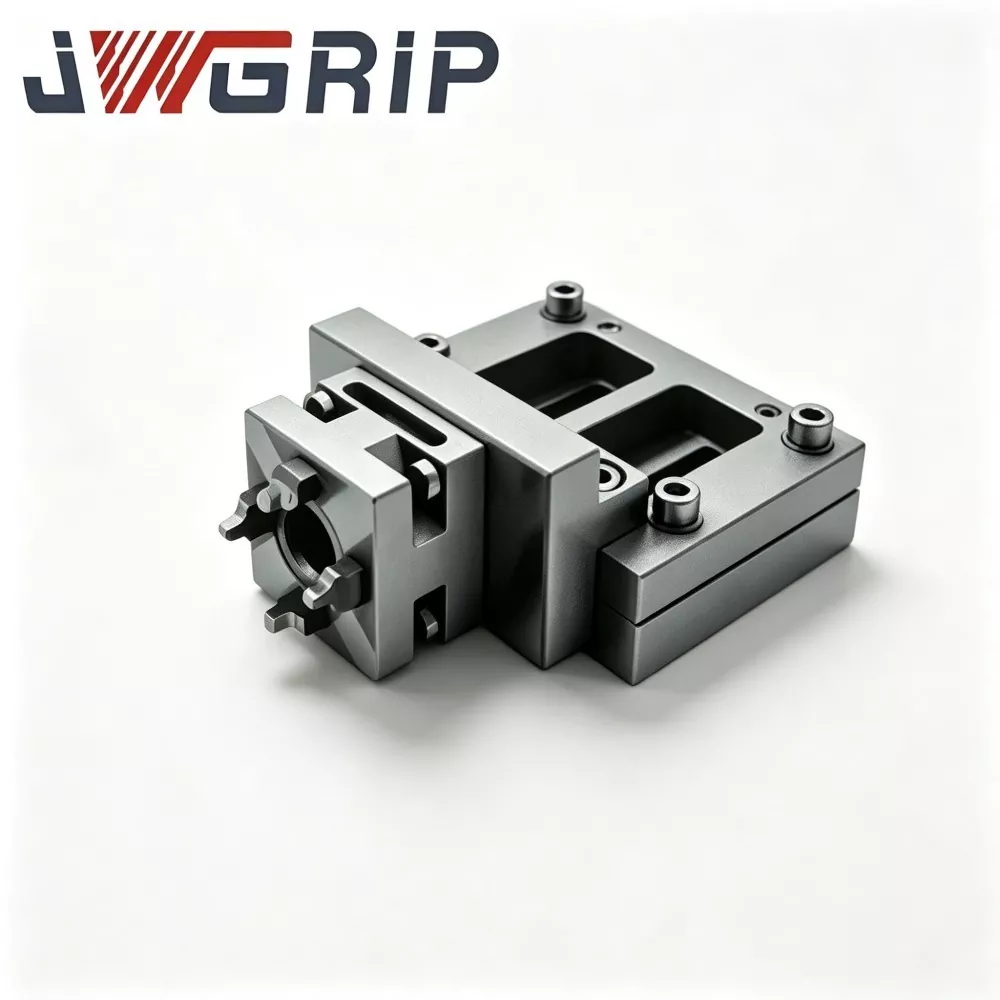
75mm EDM Zero Point Centering Plate
JWGRIP minangka produsen profesional lan pemasok Plat Pusat Titik Nol EDM 75mm ing China, nyedhiyakake pasokan Langsung Pabrik lan penyesuaian struktur khusus kanggo bengkel nggawe cetakan medium-gedhe ing saindenging jagad. Iki minangka peralatan posisi datum terintegrasi kanthi stabilitas sing dikembangake khusus kanggo sistem peralatan titik nol sinker EDM. Nggabungake struktur anti-deformasi sing dikuatake lan pathokan cocog titik nol kanthi tliti dhuwur menyang unit siji, nyadari pemugaran datum kanthi cepet sajrone ngganti sisipan cetakan lan mesin batch multi-elektroda.

R-Tipe 54x54 EDM Centering Plate
JWGRIP minangka produsen profesional lan pemasok Plat Pusat EDM Tipe R 54x54 ing China, kanthi spesifikasi standar kanthi lengkap ing Simpenan lan ndhukung Pesanan Bulk global kanggo mesin EDM kompak lan proyek bengkel cetakan presisi. Iki minangka piranti patokan posisi terintegrasi kanthi tliti dhuwur sing dirancang khusus kanggo peralatan EDM sinker ukuran cilik, jig elektroda mini lan skenario pangolahan cetakan presisi multi-rongga. Iki nggabungake struktur pundhak posisi transisi R-jinis sing dioptimalake lan kinerja mekanik sing stabil kanthi termal dadi unit tunggal, ngilangi cacat saka ekstrusi sing gampang lan chipping pojok piring tengah miniatur sudut tengen tradisional.
R-Tipe 70x70 EDM Centering Plate
JWGRIP minangka produsen profesional lan pemasok Plat Pusat EDM Tipe R 70x70 ing China, nyedhiyakake pangiriman Langsung Pabrik lan modifikasi struktur khusus kanggo nyukupi panjaluk tata letak peralatan EDM sing beda-beda. Iki minangka peralatan benchmark posisi elektroda terintegrasi kanthi tliti sing dioptimalake khusus kanggo bengkel nggawe cetakan EDM sinker, fokus ing tugas posisi elektroda kanthi cepet lan bola-bali. Nggabungake struktur transisi chamfer jero R-jinis sing dispersed stres lan kinerja posisi benchmark ultra-stabil dadi unit kompak tunggal, kanthi efektif ngrampungake nyandhang sing cetha lan cacat referensi saka piring tengah datar tradisional.
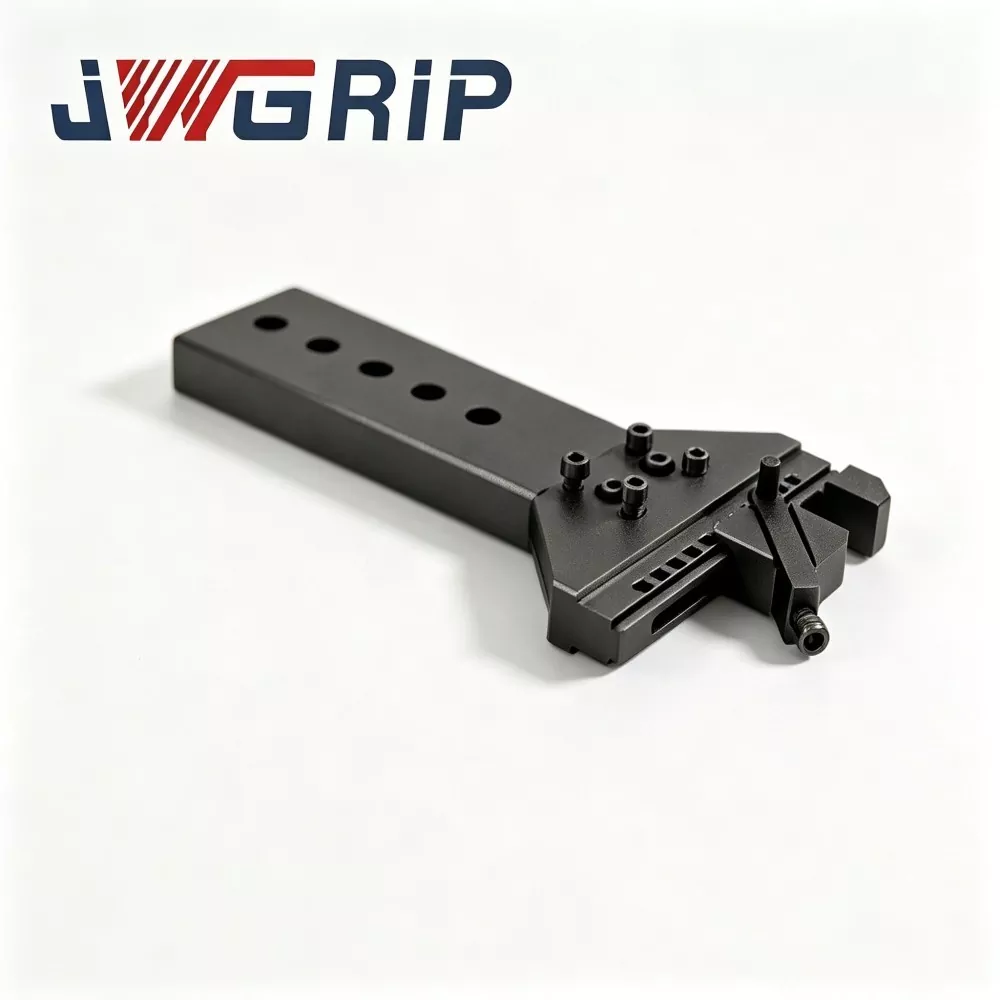
R-Type CNC Calibration Block kanggo EDM Workholding
JWGRIP, eksportir langsung pabrik lan profesional aksesoris workholding EDM presisi, nyedhiyakake Blok Kalibrasi CNC R-Type kanthi akurasi dhuwur kanggo Workholding EDM, pesenan akeh lan proyek khusus adhedhasar gambar. Digawe saka alat-baja stabil karo kaku-relief tuwa, multi-pasuryan CNC panggilingan lan ultra-tliti mecah lumahing, iki pamblokiran kalibrasi njogo toleransi geometris stabil ing fluktuasi suhu Kerep lan kontak probe bola-bali. Sudut referensi sing dibunderaké tipe R sing unik nyuda resiko nyandhang sing cetha lan ngirim data offset koordinat sing bisa diulang.
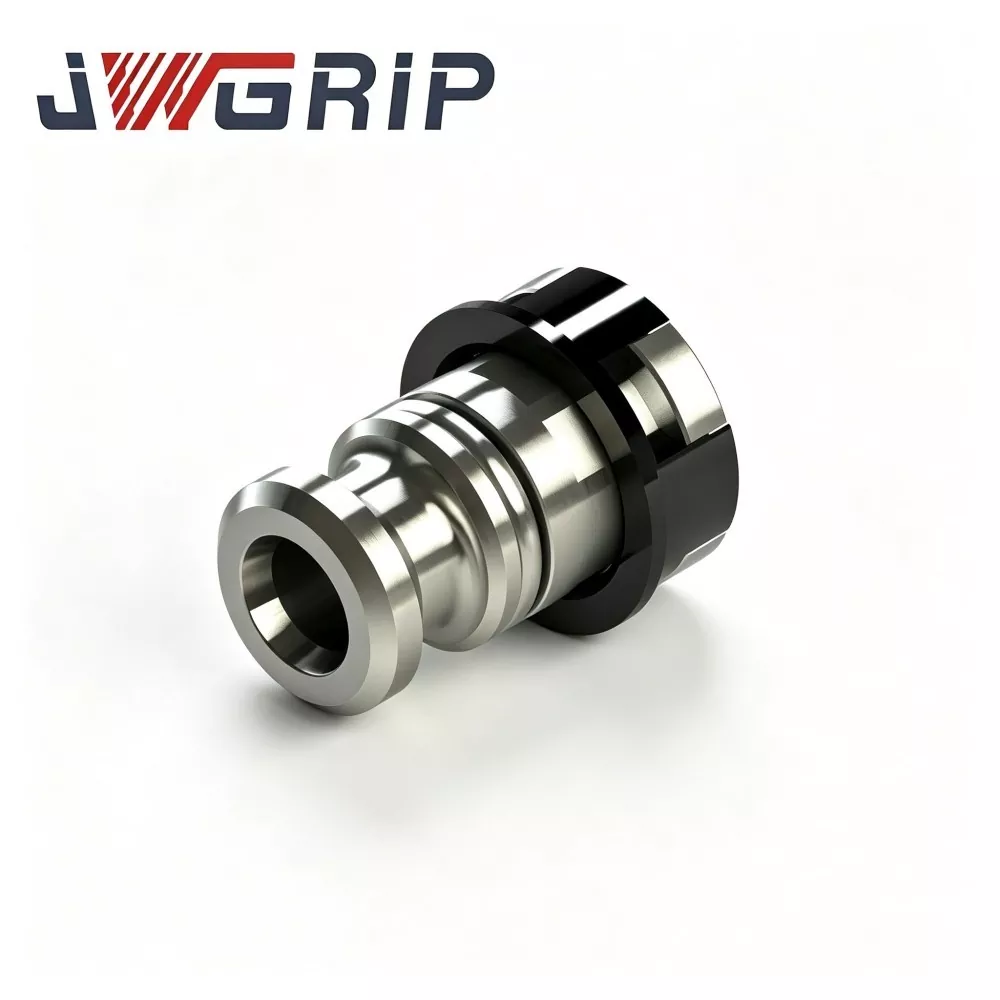
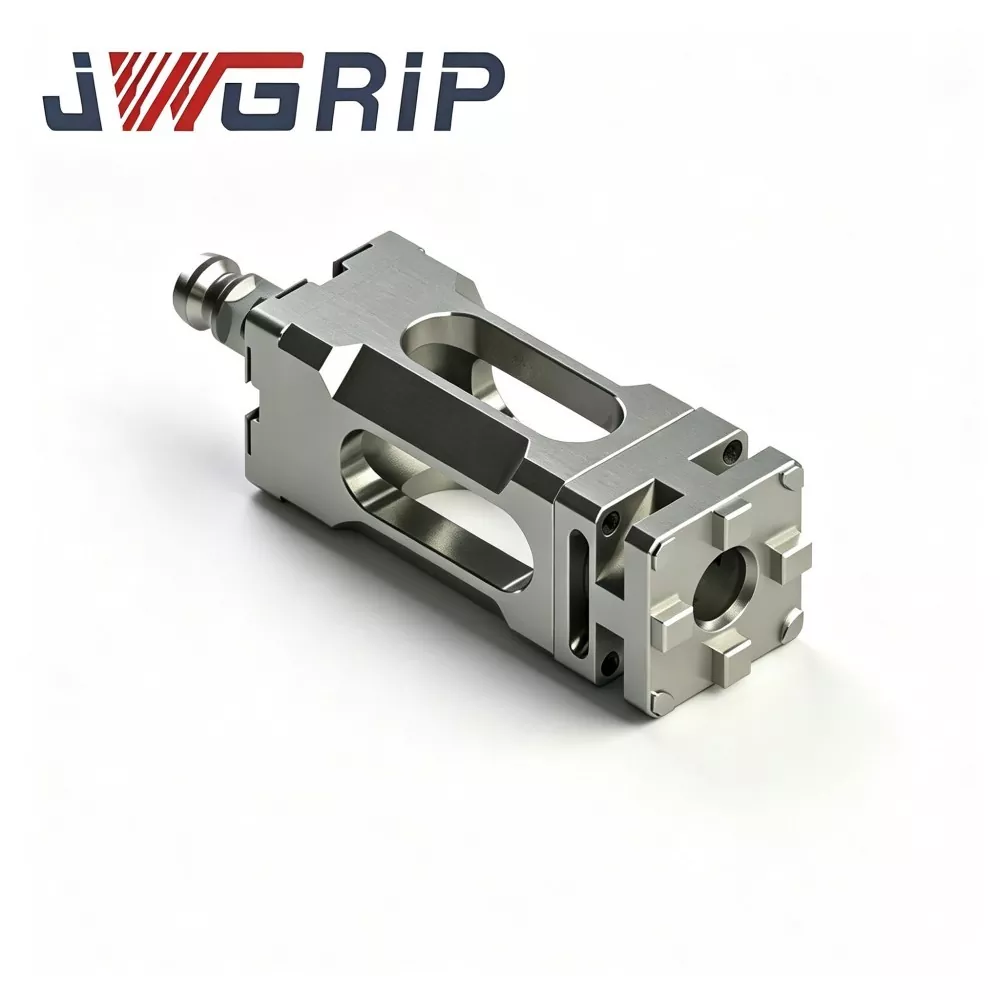
R-Type Pneumatic Drawbar kanggo EDM Electrode Holder
JWGRIP minangka produsen profesional lan pemasok Drawbar Pneumatik Tipe R kanggo EDM Electrode Holder ing China, kanthi spesifikasi standar kanthi lengkap ing Simpenan lan nampa Pesanan Bulk global kanggo proyek bengkel cetakan cerdas otomatis. Iki minangka komponen narik pneumatik terpadu sing bisa dipercaya sing dirancang khusus kanggo jalur produksi EDM sinker otomatis tanpa awak. Iki nggabungake struktur transfer gaya imbang-R-jinis sing dioptimalake lan kinerja mekanik anti-karat kekerasan dhuwur menyang piranti siji, ngilangi atenuasi tension, konsentrasi stres lokal lan cacat nyandhang gampang saka drawbars awak lurus tradisional.
JWGRIP minangka produsen lan pemasok profesional Sistem Workholding EDM Tipe R ing China. We welcomely welcome sampeyan kanggo grosir produk kualitas dhuwur ing rega competitive saka pabrik kita.
Rekomendasi News